Opis
Kompresor azotowy LW-18/12 – średnioprzepływowy, wysokociśnieniowy, bezolejowy wzmacniacz N2 do wymagających zastosowań przemysłowych
Zaprojektowana do dostarczania 18 m³/min przy ciśnieniu wylotowym 1,20 MPa, sprężarka LW-18/12 to dwustopniowa, dwurzędowa, bezolejowa tłokowa sprężarka azotu, zaprojektowana specjalnie do wysokociśnieniowego wtrysku azotu, syntezy chemicznej i dystrybucji specjalistycznych gazów przemysłowych, gdzie wysokie ciśnienie i bezkompromisowa czystość idą w parze. Urządzenie jest przystosowane do pracy ciągłej i zoptymalizowane do pracy 24/7 w najbardziej wymagających warunkach.
Przegląd produktu
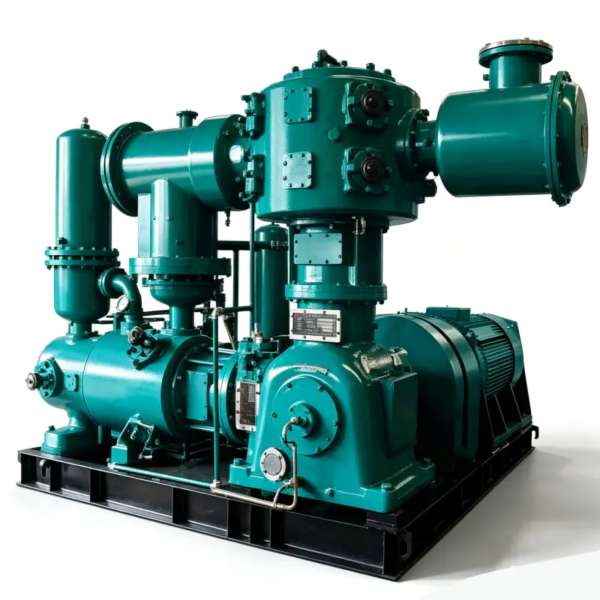
Ten Kompresor azotu LW-18/12 Zajmuje specjalistyczną niszę w naszym portfolio sprężarek tłokowych bezolejowych, zaprojektowanych do zastosowań, w których wysokie ciśnienie tłoczenia ma pierwszeństwo przed bezwzględną objętością przepływu. Z wydajnością znamionową 18 m³/min i wyjątkowy Ciśnienie wylotowe 1,20 MPaJednostka ta stanowi pomost pomiędzy standardowymi średniociśnieniowymi wzmacniaczami azotu a obszarem ultrawysokiego ciśnienia specjalistycznych wielostopniowych sprężarek gazu.
Cechą wyróżniającą LW-18/12 od konwencjonalnych alternatyw wysokociśnieniowych jest całkowicie bezolejowy mechanizm kompresji Wykorzystując samosmarujące pierścienie tłokowe i pasy nośne z kompozytu PTFE. Taka filozofia konstrukcji eliminuje możliwość zanieczyszczenia strumienia azotu węglowodorami, dzięki czemu jednostka jest natychmiast gotowa do syntezy chemicznej o wysokiej czystości, wtrysku azotu o jakości farmaceutycznej oraz dostarczania gazu procesowego o jakości elektronicznej, bez konieczności dodatkowych etapów oczyszczania. Certyfikat braku oleju jest szczególnie istotny przy ciśnieniu 1,20 MPa, ponieważ usunięcie zanieczyszczeń olejowych pod wysokim ciśnieniem staje się wykładniczo trudniejsze i droższe.
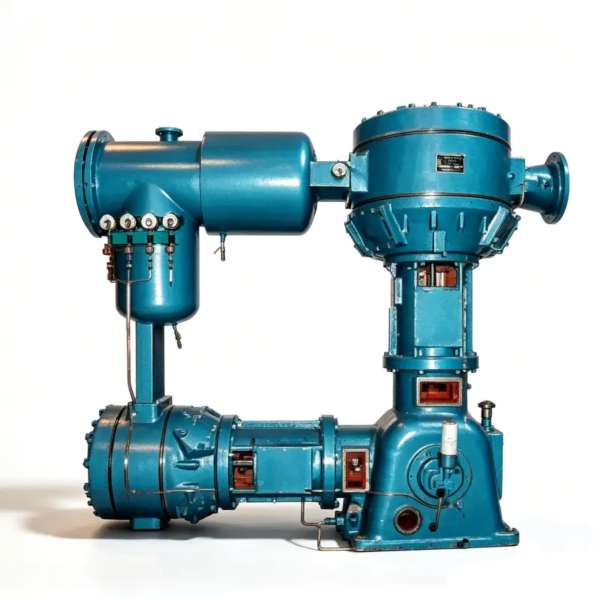
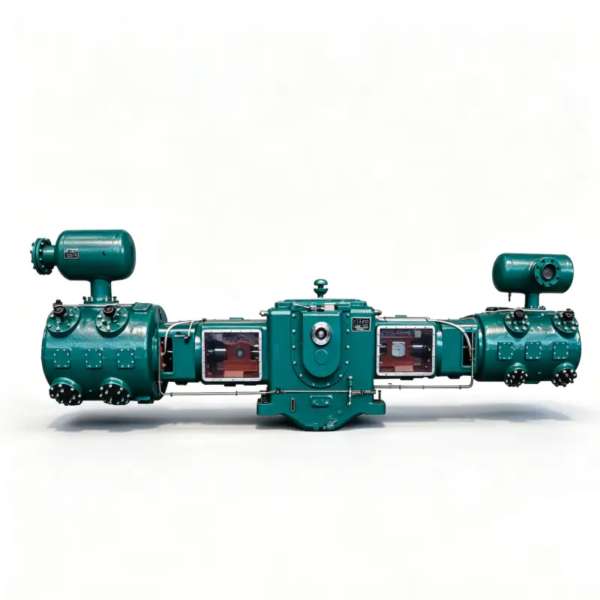
Jego dwustopniowy, dwurzędowy (二列二级) Konfiguracja jest zoptymalizowana termodynamicznie pod kątem wysokiego stosunku ciśnień wymaganego przy ciśnieniu wylotowym 1,20 MPa. Stopniowe sprężanie z chłodzeniem międzystopniowym ogranicza temperaturę wylotową każdego cylindra do bezpiecznych zakresów roboczych, zachowując integralność uszczelnień PTFE i wydłużając żywotność zaworów. Solidna konstrukcja —2632 × 1550 × 2332 mm I 3,00 tony—odzwierciedla solidną konstrukcję niezbędną do pracy w warunkach wysokiego ciśnienia, przy jednoczesnym zachowaniu kompaktowych rozmiarów, charakterystycznych dla serii LW.
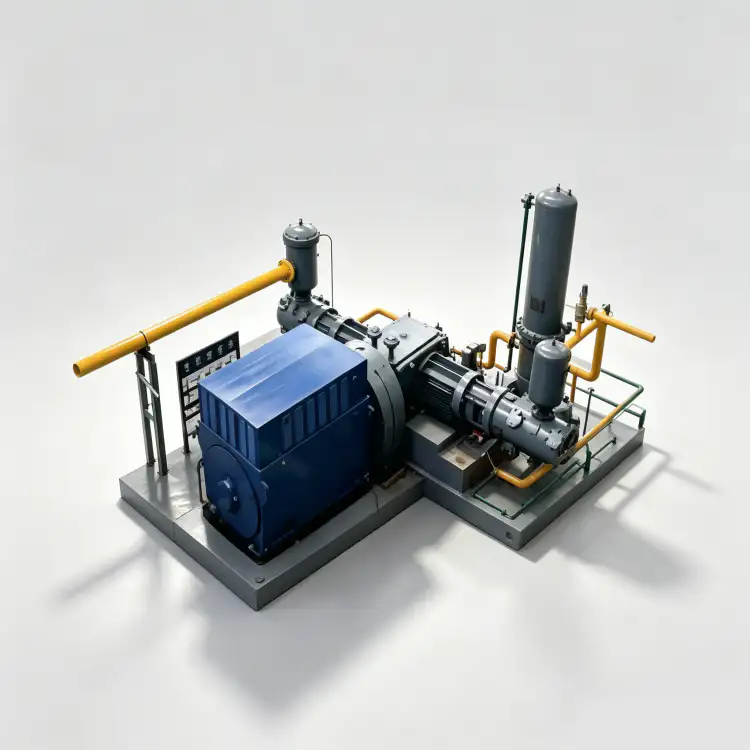
Dane techniczne – LW-18/12
| Parametr | Wartość | Jednostka |
|---|---|---|
| Model | LW-18/12 | – |
| Wzór | Dwustopniowy, dwurzędowy (二列二级) | – |
| Pojemność | 18 | m³/min |
| Ciśnienie wylotowe | 1.20 | MPa |
| Rozmiar sprężarki (dł. × szer. × wys.) | 2632 × 1550 × 2332 | mm |
| Waga | 3.00 | T |
| Moc | 160 | kW |
| Woltaż | 380 | V |
| Medium gazowe | Azot (N₂) | – |
| Smarowanie | Bez oleju | – |
* Wszystkie parametry podano w standardowych warunkach odniesienia (ISO 1217, załącznik C). Rzeczywista wydajność może się różnić w zależności od wysokości nad poziomem morza, temperatury otoczenia i warunków na wlocie.
Kluczowe cechy i zalety inżynieryjne
1. Technologia uszczelnień PTFE bez oleju pod wysokim ciśnieniem
LW-18/12 wykorzystuje specjalistyczny samosmarujący układ pierścieni tłokowych i taśmy nośnej Wykonane z wysokowydajnych kompozytów PTFE wzmocnionych włóknem szklanym, cząstkami brązu i dwusiarczkiem molibdenu. Ta zaawansowana formuła osiąga współczynnik tarcia poniżej 0,06 bez konieczności stosowania zewnętrznego smarowania węglowodorami, całkowicie eliminując ryzyko unoszenia się oparów oleju nawet w podwyższonych temperaturach związanych z ciśnieniem wylotowym 1,20 MPa. Dla operatorów w syntezie chemicznej i produkcji farmaceutycznej jest to korzystne. natywna zgodność z normą ISO 8573-1 Klasa 0 bez nakładów inwestycyjnych, kar za zużycie energii lub obciążeń związanych z konserwacją systemów usuwania oleju pod wysokim ciśnieniem, które w przeciwnym razie byłyby obowiązkowe przy tym poziomie ciśnienia.
2. Dwustopniowa kompresja dla ekstremalnych współczynników ciśnień
Ten architektura kompresji dwuetapowej Sprężarka LW-18/12 ma kluczowe znaczenie termodynamiczne dla osiągnięcia ciśnienia wylotowego 1,20 MPa w typowych warunkach wlotu azotu (0,05–0,10 MPa). Dzieląc stosunek ciśnień ekstremalnych między cylindrem niskiego ciśnienia a cylindrem wysokiego ciśnienia, sprężarka ogranicza temperaturę wylotową każdego stopnia do wartości poniżej 160°C. Wysokowydajna chłodnica międzystopniowa płaszczowo-rurowa odprowadza ciepło sprężania, zapobiegając degradacji termicznej elementów uszczelniających z PTFE i wydłużając żywotność płyt zaworowych o około 50% w porównaniu z konstrukcjami jednostopniowymi o równoważnych stosunkach ciśnień. Podejście stopniowe poprawia również sprawność objętościową, dostarczając więcej azotu na jednostkę zużytej energii.
3. Wzmocniona konstrukcja cylindra wysokociśnieniowego
Cylinder wysokociśnieniowy LW-18/12 wykonany jest z Żeliwo szare GG30 Z grubszymi ściankami i wzmocnionymi śrubami głowicy w porównaniu z modelami o standardowym ciśnieniu. Głowica cylindra wyposażona jest w wielowarstwowy system uszczelek z pierścieniami ogniowymi ze stali nierdzewnej, aby zapobiec przedmuchom przy ciśnieniu 1,20 MPa. Zespoły klatek zaworowych są wykonane z Pręty kute SS316L Zamiast odlewów, eliminując ryzyko porowatości, które mogłoby prowadzić do katastrofalnej awarii pod wpływem wysokiego, cyklicznego obciążenia ciśnieniem. Wszystkie komponenty wysokociśnieniowe są poddawane inspekcji magnetyczno-proszkowej (MT) 100% oraz badaniom ultradźwiękowym (UT) w celu wykrycia wad podpowierzchniowych przed montażem.
4. Standardowy przemysłowy napęd silnikowy 380 V
Napęd LW-18/12 jest realizowany przez Silnik indukcyjny trójfazowy 160 kW, 380 V, 50 Hz Klasa sprawności IE3 wg normy IEC 60034-1. Standardowa konfiguracja niskonapięciowa integruje się bezpośrednio z istniejącymi przemysłowymi panelami rozdzielczymi 380 V bez konieczności stosowania infrastruktury średniego napięcia, dzięki czemu model ten jest dostępny dla obiektów, które mogą nie posiadać systemów szynowych 6 kV lub 10 kV. Moc znamionowa 160 kW jest zoptymalizowana pod kątem przepływu 18 m³/min i ciśnienia 1,20 MPa, co zapewnia korzystną równowagę między kosztami inwestycyjnymi a sprawnością operacyjną w zastosowaniach wysokociśnieniowych o średnim przepływie.
Scenariusze zastosowań
Synteza chemiczna pod wysokim ciśnieniem i inertyzacja reaktorów
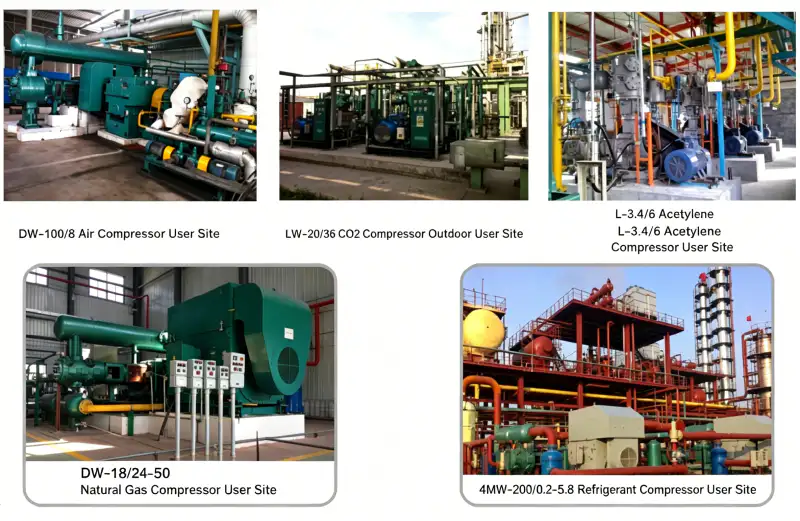
W zakładach produkujących chemikalia LW-18/12 zapewnia azot pod wysokim ciśnieniem do zobojętnianie reaktora, konserwacja złoża katalizatora i awaryjne wtryskiwanie azotu do zbiorników procesowych pracujących pod podwyższonym ciśnieniem. Ciśnienie wylotowe 1,20 MPa jest wystarczające, aby pokonać ciśnienie robocze typowych reaktorów chemicznych i kolumn destylacyjnych, umożliwiając bezpośrednie wtryskiwanie azotu bez pośredniego podwyższania ciśnienia. Konstrukcja bezolejowa ma absolutnie kluczowe znaczenie w syntezie chemicznej, ponieważ nawet śladowe zanieczyszczenie olejem może zatruć katalizatory z metali szlachetnych, zainicjować niepożądane reakcje uboczne lub zanieczyścić strumienie produktów o wysokiej czystości. Wydajność 18 m³/min umożliwia obsługę wielu układów reaktorów pracujących równolegle w średniej wielkości zakładzie chemicznym.
Wtrysk azotu farmaceutycznego pod wysokim ciśnieniem
Zakłady produkujące produkty farmaceutyczne wymagają azotu o wysokiej czystości inertyzacja sterylnych naczyń, ciśnieniowanie komory liofilizacyjnej (liofilizacji) i aseptyczne oczyszczanie linii napełniania. Ten Kompresor azotu wysokociśnieniowego LW-18/12 Zapewnia ciśnienie 1,20 MPa wymagane do pracy komory liofilizacyjnej, zachowując jednocześnie certyfikat ISO 8573-1 klasy 0 dla urządzeń bezolejowych. Wydajność 18 m³/min umożliwia jednoczesne zasilanie wielu liofilizatorów, zbiorników do przechowywania sterylnych substancji i linii napełniających w średniej wielkości zakładzie farmaceutycznym. Konstrukcja bezolejowa eliminuje ryzyko zanieczyszczenia produktu, które mogłoby skutkować podjęciem działań regulacyjnych przez FDA lub odrzuceniem partii.
Elektronika Zasilanie gazem procesowym pod wysokim ciśnieniem
W produkcji półprzewodników i wyświetlaczy płaskich azot jest stosowany do: obsługa płytek pod wysokim ciśnieniem, czyszczenie komory i wsparcie procesu chemicznego osadzania z fazy gazowej (CVD)Ciśnienie wylotowe 1,20 MPa w urządzeniu LW-18/12 jest wystarczające do dystrybucji azotu o wysokiej czystości do narzędzi procesowych pracujących pod wysokim ciśnieniem. Certyfikat „free oil” jest niepodważalny w produkcji elektroniki, ponieważ nawet zanieczyszczenie olejem poniżej ppm może powodować wady płytek półprzewodnikowych, zmniejszać wydajność urządzeń i pogarszać działanie delikatnych powłok optycznych. Wydajność 18 m³/min umożliwia obsługę grupy narzędzi procesowych w pomieszczeniu czystym.
Napełnianie butli azotem i dystrybucja gazu
Dystrybutorzy gazów przemysłowych i stacje napełniania butli potrzebują sprężarek azotu wysokociśnieniowego do napełniania standardowych butli gazowych (zwykle 15 MPa w temperaturze 20°C) ze źródeł o niższym ciśnieniu, takich jak parowniki ciekłego azotu lub generatory membranowe. Model LW-18/12 służy jako pierwszy stopień wspomagający W wielostopniowym systemie napełniania, sprężając azot od 0,10 MPa do 1,20 MPa, a następnie sprężając go pod wysokim ciśnieniem do ciśnienia w butli. Konstrukcja bezolejowa gwarantuje, że napełnione butle spełniają normy czystości wymagane na rynku azotu medycznego, spożywczego i elektronicznego, bez konieczności opróżniania i ponownego płukania butli z powodu zanieczyszczenia olejem.
Materiały i budownictwo
LW-18/12 wykonany jest z najwyższej jakości materiałów specjalnie dobranych pod kątem pracy w warunkach azotu pod wysokim ciśnieniem, odporności na korozję i wydłużonej żywotności w wymagających warunkach:
| Część | Tworzywo | Specyfikacja |
|---|---|---|
| Blok cylindrów (LP) | Żeliwo szare | GG25 / HT250, standardowa grubość ścianki |
| Blok cylindrów (HP) | Żeliwo szare | GG30 / HT300, wzmocniona ścianka, grubsza główka |
| Wał korbowy | Kuta stal stopowa | 42CrMo4, Q&T, ISO 1940 G2.5 dynamicznie wyważone |
| Pierścienie tłokowe | Kompozyt PTFE-szkło-brąz-MoS₂ | Samosmarujące, odporne na wysokie temperatury do 180°C |
| Zespoły Rider | Kompozyt PTFE | Prowadzenie tłoka, odporne na zadrapania, współczynnik zużycia <0,04 mm/1000 godz. |
| Klatki zaworowe (HP) | Pręt kuty SS316L | 100% MT/UT sprawdzony, zerowa tolerancja porowatości |
| Płytki zaworowe | Stal nierdzewna | SS316L, konstrukcja ze sprężyną pierścieniową koncentryczną |
| Chłodnica międzystopniowa | Skorupa ze stali węglowej / Rury SS316 | ASME VIII Div.1, 1,5× hydrotest, 30 min przytrzymania |
| Chłodnica końcowa | Skorupa ze stali węglowej / Rury SS316 | Konstrukcja rurki żebrowanej, chłodzenie wodą o temperaturze 32°C |
| Uszczelki wysokociśnieniowe | Spirala zwijana SS316/Grafit | Pierścienie ogniowe zgodne z normą ASME B16.20 |
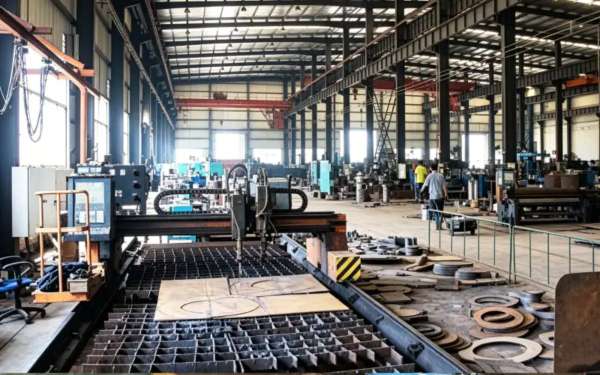
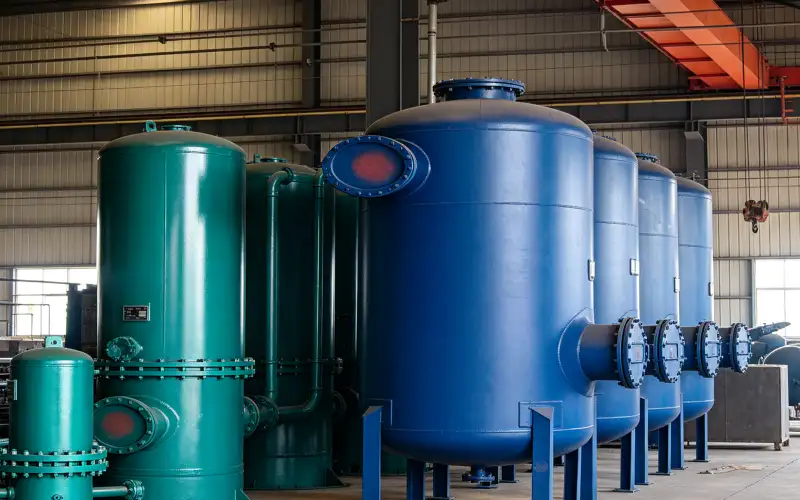
Wszystkie elementy przenoszące ciśnienie są projektowane i wytwarzane w ścisłej zgodności z ASME BPVC Sekcja VIII Dział 1 lub chińskie normy GB 150. Każde złącze spawane poddawane jest badaniu radiograficznemu (RT) 100% zgodnie z sekcją V, artykułem 2 normy ASME, a każdy ukończony zbiornik ciśnieniowy poddawany jest próbie ciśnieniowej hydrostatycznej przy 1,5-krotności maksymalnego dopuszczalnego ciśnienia roboczego (MAWP) przez minimalny okres przetrzymania wynoszący 30 minut. Elementy wysokociśnieniowe poddawane są dodatkowej kontroli magnetyczno-proszkowej (MT) i badaniu ultradźwiękowemu (UT), aby zapewnić zerową tolerancję na defekty.
Wytyczne dotyczące instalacji i konserwacji
Wymagania dotyczące fundamentów i konstrukcji
LW-18/12 ma masę własną 3,00 ton i środek ciężkości około 800 mm nad płytą fundamentową. Dwurzędowa konstrukcja z przeciwbieżnymi cylindrami zapewnia naturalny rozkład sił, umożliwiając montaż na płyta żelbetowa o ciężarze 5–6 tonPodkładkę należy zamontować na elastomerowych izolatorach drgań (częstotliwość drgań własnych 8–12 Hz), aby zapobiec przenoszeniu drgań na wrażliwe urządzenia w pobliżu, takie jak instrumenty analityczne lub precyzyjne narzędzia produkcyjne. Minimalne wymagania dotyczące odstępu: 1,2 m po stronie przeciwnej do napędu w celu zapewnienia dostępu do zaworów, 1,0 m po stronie napędu w celu konserwacji silnika oraz 1,5 m nad ziemią w celu zapewnienia dostępu dźwigu podczas remontów generalnych.
Projektowanie układu chłodzenia wodnego
Zapotrzebowanie na wodę chłodzącą wynosi około 22 m³/godz. przy temperaturze wlotowej nieprzekraczającej 32°C. Obieg dystrybucji wody zasila płaszcze cylindrów, chłodnicę międzystopniową i chłodnicę końcową w równoległych odgałęzieniach. Specyfikacje jakości wody: pH 6,5–8,5, całkowita zawartość substancji rozpuszczonych < 500 mg/l, zawartość chlorków < 50 mg/l (aby zapobiec korozji rur ze stali SS316 w chłodnicach wysokociśnieniowych), zawiesina < 30 mg/l i twardość całkowita < 300 mg/l jako CaCO₃. W przypadku instalacji o słabej jakości wody zdecydowanie zaleca się stosowanie chłodni kominowej z zamkniętym obiegiem z filtracją strumienia bocznego i uzdatnianiem chemicznym, aby zapobiec tworzeniu się kamienia i korozji w wysokociśnieniowych wymiennikach ciepła.
Harmonogram konserwacji zapobiegawczej
| Interwał | Pozycja serwisowa | Wymagane działanie |
|---|---|---|
| Codziennie | Inspekcja operacyjna | Sprawdź poziom wibracji, nietypowy hałas, przepływ wody chłodzącej, temperaturę i ciśnienie wylotowe |
| 250 godzin | Kontrola płyty zaworowej | Wyjąć i sprawdzić zawory ssące/tłoczne pod kątem osadów węglowych, zmęczenia sprężyn lub pęknięć |
| 1000 godzin | Ocena zużycia pierścieni tłokowych | Zmierz luz rowka pierścienia; wymień pierścienie, jeśli luz przekracza 0,20 mm |
| 4000 godzin | Remont pośredni | Wymień wszystkie pierścienie tłokowe, opaski zaciskowe i zespoły płyt zaworowych |
| 8000 godzin | Remont generalny | Sprawdź czopy wału korbowego, zmierz luzy łożysk głównych, wymień łożyska, jeśli >0,08 mm |
Bezolejowa konstrukcja pompy LW-18/12 znacznie upraszcza konserwację w porównaniu z alternatywnymi rozwiązaniami smarowanymi. Nie ma potrzeby planowania wymiany oleju, analizy próbek oleju smarowego, wymiany wkładów filtra oleju ani monitorowania wkładów separatora oleju. Głównymi materiałami eksploatacyjnymi są: Pierścienie tłokowe i opaski zaciskowe PTFE, które zazwyczaj osiągają żywotność 3500–5500 godzin w warunkach czystego azotu i ciśnienia 1,20 MPa. Zespoły zaworów wysokociśnieniowych wymagają częstszych przeglądów niż modele niskociśnieniowe ze względu na zwiększone naprężenia mechaniczne płyt zaworowych i sprężyn.
Certyfikaty zgodności i bezpieczeństwa
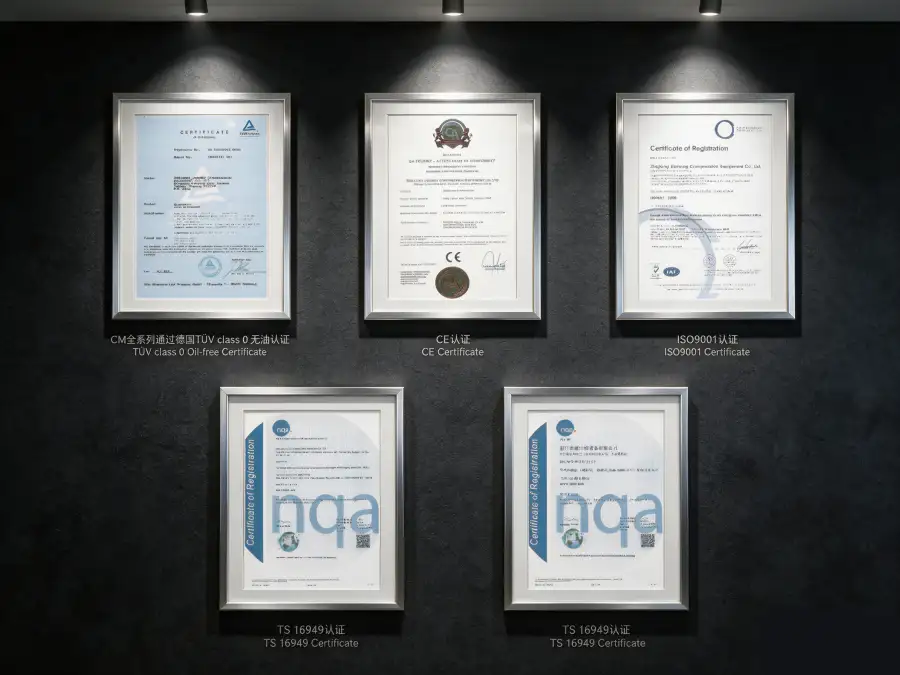
Kompresor azotu LW-18/12 został zaprojektowany, wyprodukowany i przetestowany tak, aby spełniał lub przekraczał następujące międzynarodowe normy i ramy regulacyjne:
ASME BPVC Sekcja VIII Dział 1, GB 150-2011, PED 2014/68/UE Moduł A
IEC 60034-1 (sprawność IE3), IEC 60204-1, ISO 12100 bezpieczeństwo maszyn
ISO 8573-1 Klasa 0 (zawartość oleju), niezależne badanie przeprowadzone przez TÜV Rheinland
ISO 9001:2015 (Zarządzanie Jakością), ISO 14001:2015 (Zarządzanie Środowiskiem)
Azot jest klasyfikowany jako prosty gaz duszący. Przy ciśnieniu wylotowym 1,20 MPa, LW-18/12 magazynuje znaczną energię potencjalną w sprężonym gazie, a każdy wyciek może szybko wyprzeć tlen w zamkniętych przestrzeniach. Wszystkie instalacje muszą obejmować ciągły monitoring niedoboru tlenu w pomieszczeniu sprężarki oraz we wszystkich obszarach za sprężarką, gdzie rozprowadzany jest azot pod wysokim ciśnieniem. Systemy wentylacyjne muszą być zaprojektowane tak, aby utrzymywać stężenie tlenu w otoczeniu powyżej 19,5% objętości, zgodnie z OSHA 29 CFR 1910.146. Awaryjne blokady wyłączania powinny aktywować się przy 19,5% O₂ (alarm) i automatycznie wyłączać sprężarkę przy 18,0% O₂ (twarde wyłączenie). Zawory bezpieczeństwa wysokiego ciśnienia muszą być zainstalowane za sprężarką i zwymiarowane zgodnie z sekcją VIII normy ASME BPVC. Procedury wejścia personelu do zamkniętych pomieszczeń sprężarki muszą obejmować przenośne monitory tlenu i protokół systemu partnerskiego.
Analiza wydajności i efektywności
LW-18/12 osiąga jednostkowe zużycie energii około 8,89 kW na m³/min azotu dostarczanego przy ciśnieniu wylotowym 1,20 MPa. Ta moc właściwa jest wyższa niż w modelach niskociśnieniowych ze względu na straty termodynamiczne związane z podwyższonym stosunkiem ciśnień, ale pozostaje konkurencyjna w segmencie wysokociśnieniowych sprężarek tłokowych bezolejowych. Dla porównania, sprężarki śrubowe smarowane olejem, pracujące przy równoważnym stosunku ciśnień, zużywają zazwyczaj 9,5–10,5 kW/m³/min, podczas gdy sprężarki membranowe (często wybierane do pracy pod wysokim ciśnieniem bezolejowym) mogą przekraczać 12 kW/m³/min.
Przy standardowym rocznym harmonogramie operacyjnym wynoszącym 8000 godzin, przewaga wydajnościowa LW-18/12 nad mniej wydajnymi alternatywami wynosi około 72 000–144 000 kWh rocznych oszczędności energiiPrzy średniej taryfie za energię elektryczną dla przemysłu wynoszącej $0,08/kWh, oznacza to redukcję bezpośrednich kosztów operacyjnych o $5760–$11520 rocznie. Jednak głównym czynnikiem ekonomicznym przemawiającym za wyborem LW-18/12 jest zazwyczaj eliminacja materiałów eksploatacyjnych związanych z olejem i unikanie stosowania urządzeń do usuwania oleju pod wysokim ciśnieniem zamiast marginalnych oszczędności energii.
Przy ciśnieniu 1,20 MPa koszt i złożoność urządzeń do usuwania oleju z dalszej części instalacji stają się zaporowe. Typowa sprężarka smarowana olejem przy takim ciśnieniu wymagałaby wielu etapów filtracji koalescencyjnej, adsorpcji na węglu aktywnym i ciągłego monitorowania poziomu oleju, co łącznie zużywałoby 5–81 TP3T mocy wyjściowej sprężarki i wiązałoby się z rocznymi wydatkami na konserwację rzędu $8000–$15000. Bezolejowa konstrukcja sprężarki LW-18/12 całkowicie eliminuje to obciążenie pasożytnicze i koszty konserwacji, zapewniając znacznie niższy całkowity koszt posiadania w przypadku sprężania azotu pod wysokim ciśnieniem.
Możliwości personalizacji i OEM
Oferujemy kompleksowe opcje personalizacji, aby dostosować LW-18/12 do konkretnych wymagań zastosowań wysokociśnieniowych, warunków na miejscu i ograniczeń związanych z integracją:
- Pakiety „pod klucz” montowane na płozach: Sprężarka, silnik, chłodnica międzystopniowa, chłodnica końcowa, oprzyrządowanie wysokociśnieniowe i panel sterowania są wstępnie zmontowane na stalowej ramie konstrukcyjnej ze zintegrowanymi uchwytami do podnoszenia i szablonami do mocowania śrub kotwiących. Wstępne testy fabryczne wszystkich układów wysokociśnieniowych skracają czas uruchomienia w terenie i minimalizują ryzyko związane z rozruchem.
- Konfiguracje stref niebezpiecznych: Dostępne są obudowy silników i układów elektrycznych zgodne z normami ATEX Strefa 2 i IECEx do instalacji w zakładach przetwórstwa chemicznego, w których sporadycznie mogą występować atmosfery wybuchowe. System sterowania może być zintegrowany z systemem detekcji gazu i automatyczną blokadą wentylacji.
- Zaawansowana kontrola procesów: Opcjonalny sterownik PLC Siemens S7-1200 lub Allen-Bradley CompactLogix z 10-calowym ekranem dotykowym HMI, zdalnym monitorowaniem przez Modbus TCP/IP lub OPC-UA oraz bezproblemową integracją z systemami DCS/SCADA w zakładzie. Automatyczne sterowanie obciążeniem/rozładowaniem i regulacja ciśnienia optymalizują pracę w przypadku zmiennych profili zapotrzebowania.
- Systemy bezpieczeństwa wysokociśnieniowego: Aby spełnić określone wymagania dotyczące poziomu integralności bezpieczeństwa (SIL), możliwe jest zintegrowanie redundantnych zaworów bezpieczeństwa wysokiego ciśnienia, zespołów przepon bezpieczeństwa i automatycznych zaworów odcinających. Przetworniki ciśnienia z wyjściem 4–20 mA zapewniają ciągły monitoring ciśnienia wylotowego.
- Ochrona środowiska: Systemy powłok morskich C5-M do instalacji nadbrzeżnych; komponenty elektryczne przystosowane do warunków tropikalnych, przeznaczone do temperatur otoczenia do 55°C; obudowy akustyczne o stopniu ochrony IP54, redukujące hałas z 84 dB(A) do 70 dB(A) w odległości 1 metra.
- OEM i marka własna: Niestandardowe kolory farb, markowe tabliczki znamionowe i pakiety lokalnej dokumentacji dla dystrybutorów sprzętu gazowego i integratorów systemów obsługujących specjalistyczne rynki przemysłowe.
Dostępne są konfiguracje niestandardowe MOQ 1 jednostkaPrzegląd techniczny i wygenerowanie oferty zazwyczaj zajmują od 5 do 7 dni roboczych. Standardowy czas dostawy wynosi 12–14 tygodni; zamówienia powtarzalne są realizowane w ciągu 8–10 tygodni od potwierdzenia zamówienia.
Studium przypadku: Modernizacja systemu dostarczania azotu do liofilizacji farmaceutycznej
Klient: Zakład produkcyjny w Europie specjalizujący się w lekach biologicznych do wstrzykiwań i szczepionkach
Wyzwanie: Komory liofilizacyjne (liofilizacyjne) w zakładzie wymagały azotu pod wysokim ciśnieniem 1,00–1,20 MPa do zwiększenia ciśnienia w komorze i włożenia korka. Dotychczasowe dostawy opierały się na butlach z azotem pod wysokim ciśnieniem, dostarczanych co tydzień, co generowało koszty przekraczające 180 000 euro rocznie i częste przerwy w dostawach w okresie zimowym. Zakład zmagał się również z presją regulacyjną związaną z redukcją śladu węglowego związanego z transportem butli i stratami spowodowanymi odparowaniem.
Rozwiązanie: Dostarczyliśmy Kompresor azotu bezolejowy LW-18/12 w połączeniu z małym generatorem azotu VPSA (czystość 99,9%, 20 m³/min) na wspólnej platformie. Generator LW-18/12 spręża produkt VPSA z ciśnienia 0,08 MPa do 1,20 MPa, zasilając bezpośrednio kolektor azotu komory liofilizacyjnej. Konstrukcja bezolejowa zapewniła zgodność z wymogami Załącznika 1 do Dobrej Praktyki Wytwarzania UE (sterylna produkcja) dla gazów procesowych bezolejowych. Za urządzeniem zainstalowano wysokociśnieniowy zbiornik buforowy o pojemności 2 m³, aby absorbować skoki zapotrzebowania podczas cykli pracy komory.
Wyniki ilościowe po 18 miesiącach:
- Koszt dostawy azotu: Obniżka o 58% (180 000–75 600 euro/rok) w porównaniu z dostawą butli
- Niezawodność dostaw: 100% generacja na miejscu, zero zakłóceń związanych z pogodą
- Czystość azotu: Konsekwentnie >99,9% z zawartością oleju <0,01 mg/m³, co przekracza wymagania GMP
- Ślad węglowy: Zredukowano o 65% poprzez eliminację strat związanych z transportem cylindrów i parowaniem
- Konserwacja: Jeden planowy serwis rocznie (interwał 4000 godzin) w porównaniu z cotygodniową obsługą cylindrów
- Okres zwrotu: 2,1 roku na podstawie samych oszczędności na kosztach gazu
„LW-18/12 wyeliminował naszą zależność od dostaw butli i zapewnił nam pełną kontrolę nad dostawami azotu. Certyfikat „free-olej” był kluczowy dla naszej zgodności z GMP, a oszczędności kosztów przekroczyły nasze prognozy. Nasz zespół ds. zrównoważonego rozwoju jest szczególnie zadowolony z redukcji śladu węglowego”. — Dyrektor ds. inżynierii, produkcja farmaceutyczna
FAQ i przewodnik wyboru
Powiązane produkty i rozwiązania
Sprężarki azotowe o dużej wydajności serii LW
Wysokoprzepływowe bezolejowe sprężarki tłokowe (20–130 m³/min) do kriogenicznego zasilania rezerwowego ASU, wspomagania VPSA i dystrybucji rurociągami przemysłowymi. Ciśnienie tłoczenia od 0,30 do 0,80 MPa.
Wysokociśnieniowe sprężarki azotowe serii DW
Zaprojektowane do ciśnień tłoczenia od 0,40 MPa do 2,00 MPa, obejmujące wtrysk azotu, podnoszenie ciśnienia w rurociągach wysokociśnieniowych oraz syntezę chemiczną. Wydajność od 2 do 130 m³/min.
Wielostopniowe sprężarki bezolejowe serii ZW
Pionowe, wielostopniowe sprężarki bezolejowe do tlenu, azotu, wodoru i gazów specjalnych. Ciśnienie tłoczenia do 9,00 MPa do zastosowań w napełnianiu gazem pod bardzo wysokim ciśnieniem oraz w procesach chemicznych.
Aby uzyskać kompleksowy przegląd naszych sprężarka azotu przemysłowego Jeśli chcesz poznać naszą ofertę obejmującą bezolejowe sprężarki tlenu, sprężarki wodoru, sprężarki dwutlenku węgla i niestandardowe rozwiązania w zakresie gazów specjalistycznych, skontaktuj się z naszym zespołem inżynierów aplikacji lub przejrzyj nasz internetowy katalog produktów.
Gotowy na modernizację swojego systemu azotowego pod wysokim ciśnieniem?
Nasi inżynierowie aplikacji są do Państwa dyspozycji, aby ocenić Państwa wymagania dotyczące przepływu azotu, warunki ssania, docelowe ciśnienie tłoczenia oraz ograniczenia integracji. W ciągu 48 godzin od otrzymania zapytania dostarczamy bezpłatne oferty techniczne, rysunki fundamentów, schematy orurowania i oprzyrządowania (P&ID) oraz szczegółowe analizy całkowitego kosztu posiadania (TCO).
E-mail: sprzedaż@n2-compressor.com | Odpowiedź w ciągu 24 godzin