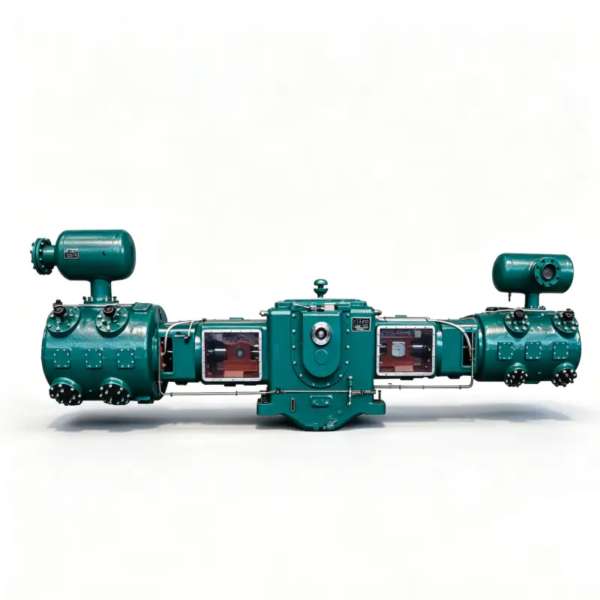
描述
LW-50/8 氮气压缩机 – 用于中压工业分配的高流量无油氮气增压器
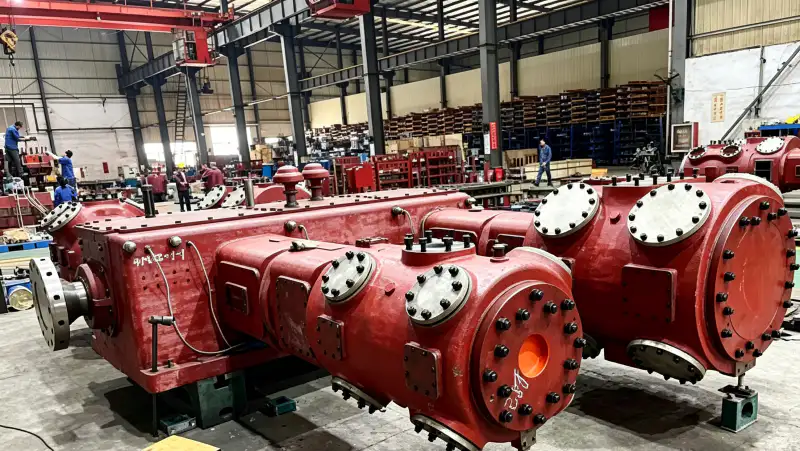
LW-50/8 是一款两级双排无油活塞式氮气压缩机,专为大规模低温空气分离备用、高压 VPSA 氮气增压以及广泛的工业管道输送网络而设计,可在 0.80 MPa 的排气压力下提供 50 m³/min 的氮气流量。该压缩机零润滑油污染,可连续运行,并针对严苛的 24/7 全天候工业环境进行了优化。
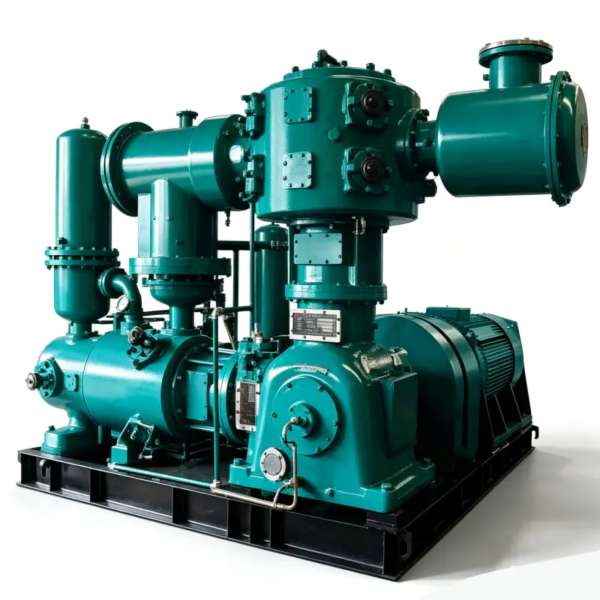
产品概述
这 LW-50/8 氮气压缩机 在我们的无油活塞式压缩机产品线中,它是一款高容量的主力机型,旨在弥合初级氮气生产和中压分配基础设施之间苛刻的差距。其额定容量令人印象深刻。 50 立方米/分钟 再加上强劲的排气压力 0.80兆帕该装置满足大型低温空气分离装置、高压VPSA增压站和广泛的石化管道网络最具挑战性的要求。
LW-50/8 与传统润滑压缩机的根本区别在于其 完全无油压缩路径活塞环和活塞带采用先进的自润滑聚四氟乙烯复合材料精密制造,无需任何碳氢化合物润滑剂即可正常工作。这种独特的设计确保氮气流完全不受油污染——对于需要符合 ISO 8573-1 0 级认证的应用而言,这是一项不可或缺的特性,这些应用包括食品包装用氮气、制药惰性气体保护、半导体工艺气体输送以及高纯度化学品保护。
压缩机架构实现了一种 两级两排(二列二级) 该发动机采用独特的结构,巧妙地将总压力比分配到两个压缩缸中。这种分级压缩方式降低了每级排气温度,提高了容积效率,并显著延长了气门和活塞环的使用寿命。每个压缩级都配备独立的中间冷却器,即使在持续满负荷运转的情况下,也能将气体温度维持在安全的热安全范围内。加固的铸铁框架和精密加工的锻钢曲轴组件的额定载荷为 超过 100,000 小时 按照标准预防性维护规程提供可靠的服务。
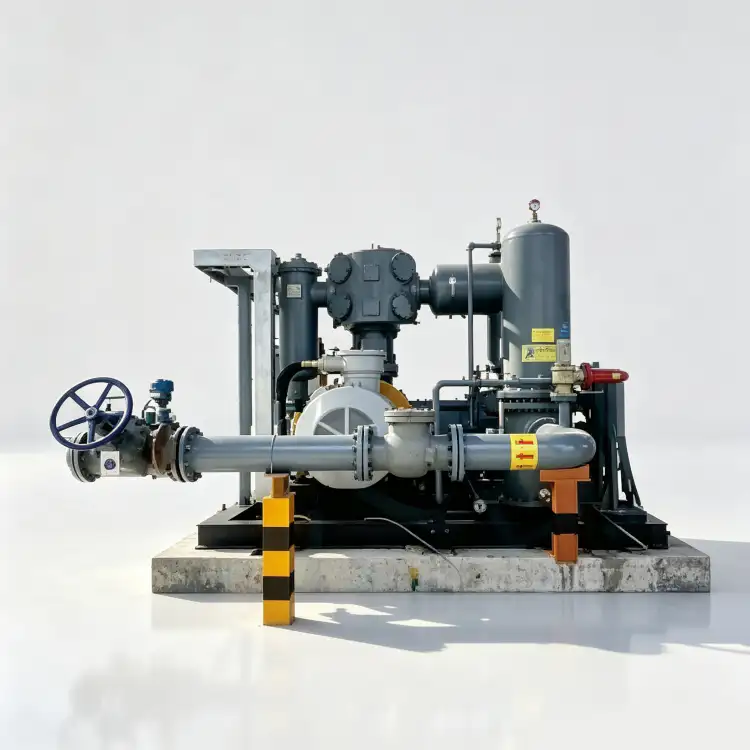
技术规格 – LW-50/8
| 范围 | 价值 | 单元 |
|---|---|---|
| 模型 | LW-50/8 | – |
| 图案 | 两级两排(二列二级) | – |
| 容量 | 50 | 立方米/分钟 |
| 排气压力 | 0.80 | 兆帕 |
| 压缩机尺寸(长×宽×高) | 2630 × 1600 × 2235 | 毫米 |
| 重量 | 6.50 | t |
| 力量 | 350 | 千瓦 |
| 电压 | 380 / 6k 或 10k | V |
| 气体介质 | 氮气(N₂) | – |
| 润滑 | 无油 | – |
* 所有规格均在标准参考条件下(ISO 1217,附录 C)测得。实际性能可能因现场海拔、环境温度和进气条件而异。
主要特性及工程优势
1. Advanced Oil-Free PTFE Composite Sealing System
LW-50/8 采用专有技术 自润滑活塞环和导向带组件 采用高密度聚四氟乙烯复合材料制成,并以玻璃纤维和青铜颗粒添加剂增强。这种先进的材料基体无需任何外部碳氢化合物润滑即可实现低于 0.07 的动态摩擦系数,从而彻底消除油蒸气带入氮气产品流的风险。对于受监管行业的工业买家而言,这意味着: 符合 ISO 8573-1 0 级标准 无需下游油过滤、聚结和活性炭净化系统相关的巨额资本投资和持续维护负担。
2. 优化的两阶段热力学性能
这 两阶段压缩架构 LW-50/8 型压缩机经过热力学校准,目标排气压力为 0.80 MPa。通过在专用低压缸和高压缸之间分配压力比,该压缩机可显著降低各级压缩机的平均有效温度。位于各级之间的壳管式中间冷却器可高效去除压缩热,即使在最大连续额定负荷下,也能将排气温度始终保持在 150°C 以下。与承受相同总压力比的单级压缩机相比,这种先进的热管理策略可将阀板的使用寿命延长约 401TP³T,同时降低含痕量氧杂质的氮气流中发生热聚合的风险。
3. 重型力平衡框架结构
主压缩机缸体由……铸造而成 GG25 灰铸铁 (相当于 ASTM A48 30B 级)采用一体式冷却水通道,直接加工于铸件上。双排对置气缸结构可实现固有的一阶力抵消,与传统的单排设计相比,可将传递到基础的不平衡惯性力降低 851TP³T 以上。这一机械优势使得 LW-50/8 能够在更轻的基础块上运行(最小 10 吨,而同等单排压缩机则需要 16 吨以上),从而显著降低土建工程成本,并简化现有压缩机房或空气分离设施的改造安装。
4. 灵活的多电压电机配置
LW-50/8 由……驱动 350千瓦高效三相感应电机 该产品提供 380V、6kV 和 10kV 三种配置,符合 IEC 60034-1 IE3 能效等级标准。380V 型号可无缝集成到现有的低压工业配电基础设施中,而 6kV 和 10kV 型号则可直接连接到大型空气分离和石化设施中常见的中压母线系统。这种电压灵活性无需在中压环境中额外使用降压变压器,从而降低了电力基础设施的建设成本,并通过最大限度地减少变压器损耗来提高系统整体能效。
应用场景
大规模低温空气分离备用及削峰
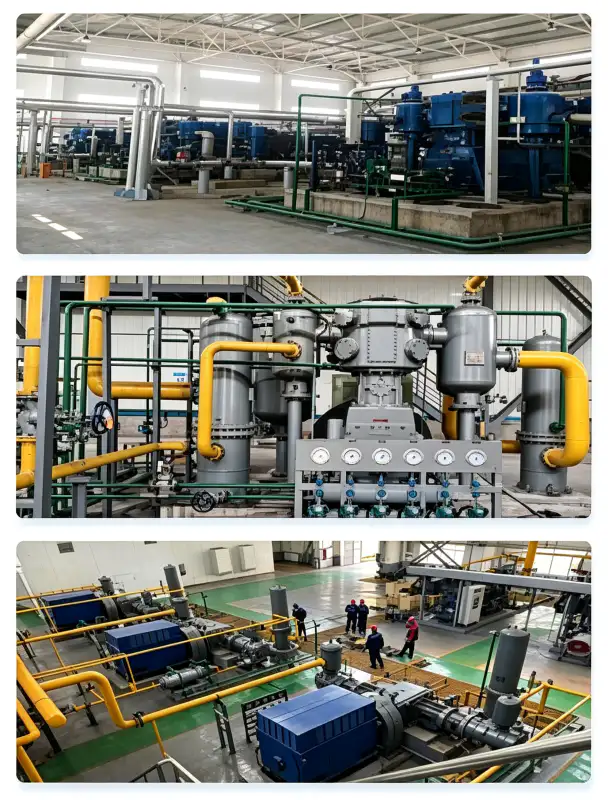
在低温空分装置运行中,LW-50/8 用作 高容量备用氮气增压器 或者,它是一款可靠性极高的削峰压缩机。当主空气分离装置发生冷箱故障、分子筛污染或计划内停机维护时,LW-50/8 可无缝地维持向下游关键用户(从液氮储存蒸发器取气)的氮气供应。其高达 0.80 MPa 的排气压力,可为中高压分配总管提供充足的压力,这些分配总管服务于钢铁厂惰性气体系统、化学反应器保护层、LNG 工厂吹扫气管网和管道注入站。在主系统不可用期间,氮气纯度不容有损,因此,其无油设计在备用方案中至关重要。
高压VPSA氮气增压站
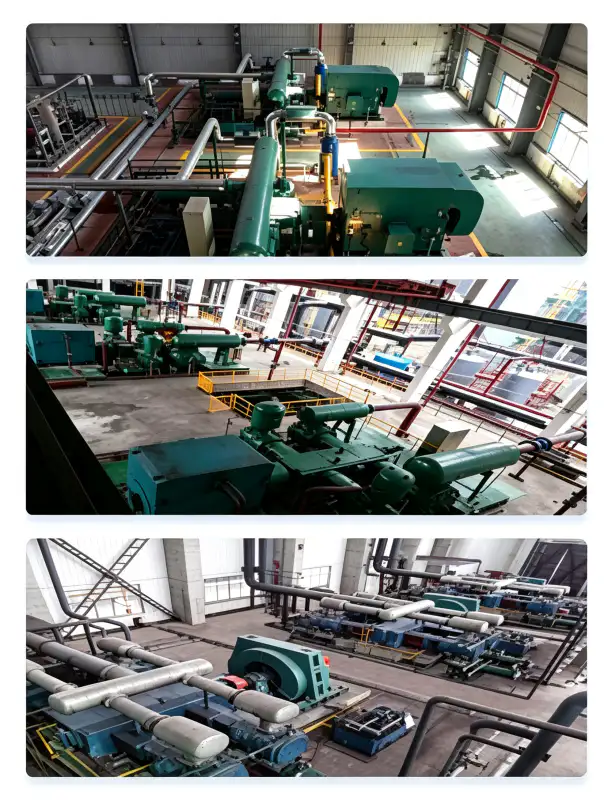
真空变压吸附(VPSA)氮气发生器可在接近大气压(通常为0.05–0.10 MPa)的条件下产生气态氮气。 LW-50/8 氮气增压器 该设备将低压产品压缩至 0.80 MPa,以便输送至要求苛刻的终端应用。无油压缩路径对于 VPSA 工艺至关重要,因为任何碳氢化合物污染都会不可逆地毒化碳分子筛吸附剂,永久性地降低氮气发生器的分离效率,并需要耗费巨资更换整个吸附床。50 m³/min 的处理能力与大型 VPSA 装置的产量相当,后者可生产 2,000–3,000 Nm³/h 纯度为 99.5–99.9% 的氮气。
石油化工和炼油厂高压管道注入
炼油厂储罐区、石化产品储存码头和化工厂需要大量的氮气。 高压储罐惰性气体保护、管道惰性气体保护和工艺容器吹扫 为防止爆炸性蒸汽的形成并保持产品完整性,LW-50/8 的 0.80 MPa 排放压力可提供足够的扬程,克服超过 3 公里管道输送过程中显著的摩擦损失,使其非常适合集中式氮气供应系统,可同时为多个工艺单元、储罐和装卸站供气。其连续运行能力和高流量可确保在长达数周的维护期间氮气供应不间断。
食品饮料高速气调包装
大型食品包装厂采用高速生产线,需要大量的氮气流量。 气调包装(MAP)LW-50/8 适用于受控气氛储存和包装设备的氮气冲洗。其高达 50 立方米/分钟的强大流量可同时为多条高速包装线、工业规模的休闲食品生产线、乳制品加工厂和即食食品生产设施供气。其无油认证确保完全符合 FDA 21 CFR 173.310(食品级氮气规范)和欧盟法规 231/2012 的要求。完全无油污染消除了因误将润滑压缩机用于食品接触氮气应用而可能产生的异味、产品酸败或变色等风险。
材料与施工
LW-50/8 的每一个部件都经过精心挑选,以确保其与氮气环境兼容、耐腐蚀,并在严苛的工业条件下具有更长的机械使用寿命:
| 成分 | 材料 | 规格 |
|---|---|---|
| 气缸体 | 灰铸铁 | GG25 / HT250,一体式冷却水套 |
| 曲轴 | 锻造合金钢 | 42CrMo4,淬火回火,ISO 1940 G2.5 动态平衡 |
| 活塞环 | 聚四氟乙烯-玻璃-青铜复合材料 | 自润滑,磨损率<0.04毫米/1000小时 |
| 骑手带 | 聚四氟乙烯复合材料 | 活塞导向,防止与缸壁接触 |
| 阀板 | 不锈钢 | SS316材质,弹簧式同心环设计 |
| 连杆 | 锻钢,带巴氏合金轴承 | 精密加工、油润滑大端轴承 |
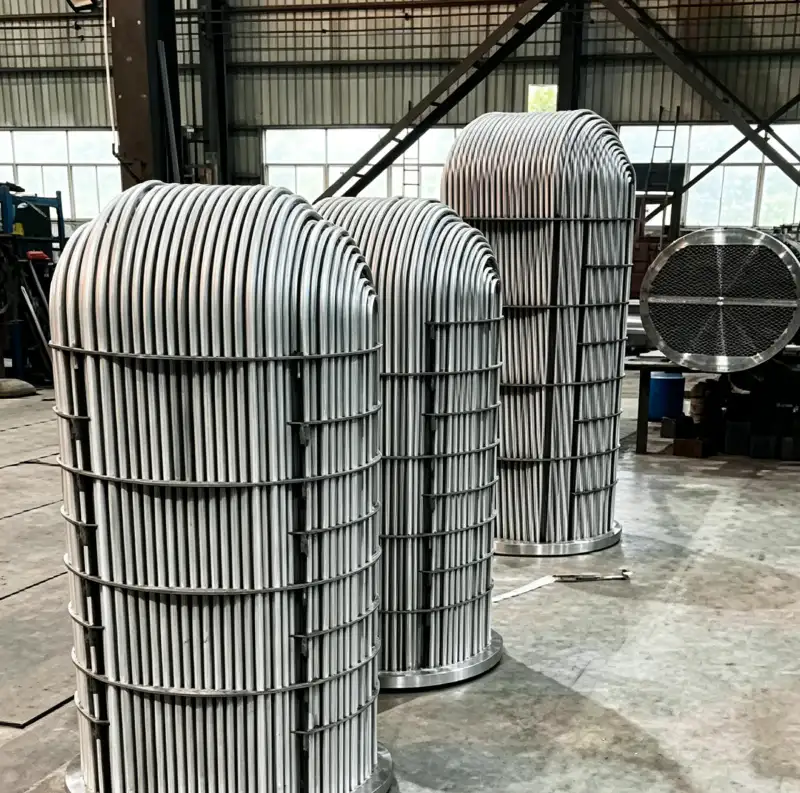
| 中冷器 | 碳钢外壳/304不锈钢管材 | ASME VIII Div.1,1.5倍水压试验 |
| 后冷却器 | 碳钢外壳/304不锈钢管材 | 翅片管设计,额定冷却水温度32°C |
| 底座框架 | 焊接结构钢 | 带锚固模板的减振安装 |
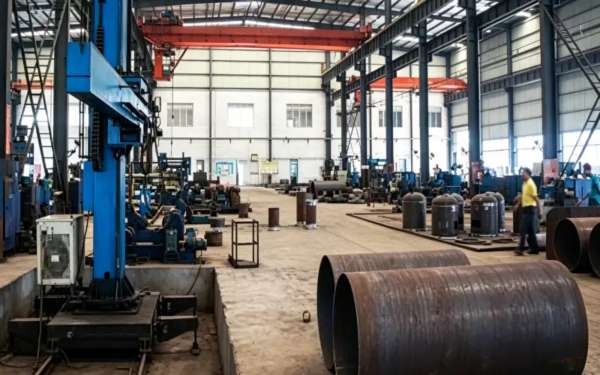
所有承压部件均严格按照以下规定进行设计、制造和测试: ASME BPVC 第 VIII 节第 1 部分 或同等的中国GB 150标准。每个焊接接头均按照ASME第五卷第二条进行全面的100%射线探伤(RT),每个完成的压力容器在出厂前均需进行严格的水压试验,压力为最大允许工作压力(MAWP)的1.5倍,保持时间至少为30分钟。
安装和维护指南
基础及结构要求
LW-50/8 的干重为 6.50 吨,重心位于底板上方约 900 毫米处。由于采用双排对置气缸设计,不平衡力得以最小化,从而可以安装在…… 10-12吨钢筋混凝土惯性块该模块应安装在弹性隔振垫(固有频率 6–8 Hz)上,以防止振动传递至相邻结构和仪表。最小净空要求:非驱动侧 1.5 米,用于阀门检修;驱动侧 1.2 米,用于电机和联轴器检查;上方净空 2.0 米,用于起重机辅助大修。
冷却水系统规格
冷却水流量需求约为 42 立方米/小时 进水温度不得超过 32°C。冷却水分配网络必须以并联回路的方式向缸套、中间冷却器和后冷却器供水。水质规格:pH 值 6.5–8.5,总溶解固体 < 500 mg/L,氯化物含量 < 50 mg/L(以防止冷却器中 SS304 不锈钢管腐蚀),悬浮物 < 30 mg/L。对于在热带气候或水质较差的地区运行的设施,强烈建议采用配备旁路过滤和自动化学处理的闭式冷却塔,以防止中间冷却器管内结垢和微生物污染。
综合预防性维护计划
| 间隔 | 服务项目 | 需要采取的行动 |
|---|---|---|
| 日常的 | 运行检查 | 检查振动水平、异常噪音、冷却水流量和排气温度 |
| 250小时 | 阀板检查 | 拆下并检查吸气/排气阀板,查看是否有积碳或裂纹。 |
| 1000小时 | 活塞环磨损评估 | 测量活塞环槽间隙;如果间隙超过 0.25 毫米,则更换活塞环。 |
| 4000小时 | 中期大修 | 更换所有活塞环、活塞环带和气门室盖组件 |
| 8000小时 | 大修 | 检查曲轴轴颈,测量轴承间隙,如果间隙大于 0.08 毫米,则更换主轴承。 |
LW-50/8 的一个显著经济优势是: 完全消除润滑油 从压缩路径中。与需要每季度换油、每月进行油液分析、每年更换分离器元件以及处理废油的油润滑压缩机不同,LW-50/8 完全消除了这些耗材。唯一需要定期更换的易损件是…… 聚四氟乙烯活塞环和活塞环带在清洁氮气运行条件下,可稳定实现 4,000–6,000 小时的可靠运行。
合规与安全认证
LW-50/8 氮气压缩机的设计、制造和测试均符合以下国际标准和监管框架:
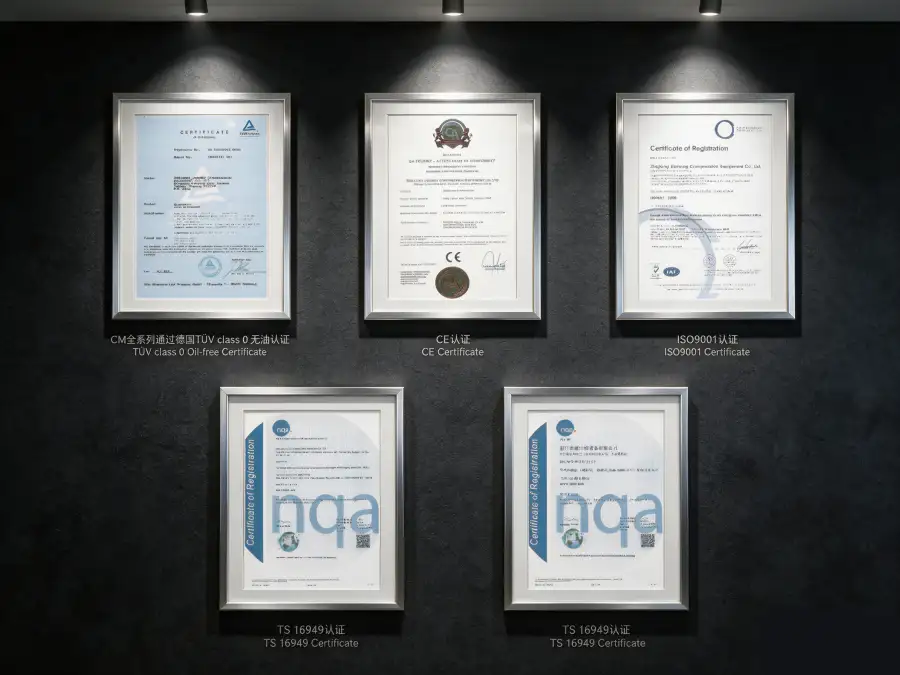
ASME BPVC 第 VIII 部分第 1 部分、GB 150-2011、PED 2014/68/EU 模块 A
IEC 60034-1(IE3能效等级)、IEC 60204-1、ISO 12100
ISO 8573-1 0 级(含油量),经 TÜV 莱茵独立测试
ISO 9001:2015,ISO 14001:2015
氮气是一种无色无味的简单窒息性气体。所有 LW-50/8 型压缩机组的安装都必须在压缩机房及其所有相邻的封闭区域内进行持续的氧气不足监测。通风系统必须按照 OSHA 29 CFR 1910.146(需许可证的密闭空间)的要求进行设计,以确保环境氧气浓度保持在 19.5%(体积比)以上。紧急停机联锁装置应在氧气浓度达到 19.5% 时启动(报警状态),并在氧气浓度达到 18.0% 时触发压缩机自动隔离(强制停机)。人员进入封闭式压缩机房的程序必须强制要求携带便携式氧气监测仪,并严格遵守结伴作业制度。
性能与效率分析
LW-50/8 实现了 单位能耗约为7.00千瓦/立方米/分钟 在 0.80 MPa 的排气压力下输送氮气。这一效率指标使该装置在中压应用的高容量无油活塞式压缩机领域具有竞争力。作为对比,在相同压力比下运行的油润滑螺杆式压缩机通常消耗 7.5–8.5 kW/m³/min 的功率,而传统的单级活塞式压缩机在相同压力水平下的功率可能超过 9.0 kW/m³/min。
在标准的 8,000 小时年度运行计划下,LW-50/8 的效率优势可产生约 每年可节省 20 万至 40 万千瓦时的能源 与效率较低的替代方案相比,按平均工业用电价格 0.08 元/千瓦时计算,这意味着每年可直接降低 16,000 至 32,000 元的运营成本。此外,如果完全消除与油相关的消耗品(润滑油、滤芯、分离器滤芯、废油处理), 氮气压缩的总拥有成本 在 10 年的运行寿命周期内,预计可减少 28–38%。
压缩路径中无油的设计也消除了下游除油设备带来的能量损耗。一台同等容量的典型油润滑压缩机需要聚结过滤器、活性炭吸附器和连续油量监测仪器,这些设备加起来会消耗压缩机额定功率的3-5%。LW-50/8的无油设计彻底消除了这种寄生能量损耗。
定制化和OEM能力
我们提供广泛的定制选项,以使 LW-50/8 适应特定的现场条件、集成要求和最终用户操作规范:
- 撬装式交钥匙工程: 整套压缩机、电机、中间冷却器、后冷却器、仪表和控制面板预组装在带有集成吊耳和精密锚栓模板的重型结构钢底座上。这种方法可将现场安装时间缩短约 60 吨,并最大限度地降低调试风险。
- 危险区域配置: 符合ATEX 2区和IECEx标准的电机和电气外壳,适用于可能偶尔存在爆炸性气体环境的石化设施。控制架构中可集成气体检测和自动通风联锁装置。
- 先进过程控制系统: 可选配西门子 S7-1200 或 Allen-Bradley CompactLogix PLC,配备 10 英寸 HMI 触摸屏,可通过 Modbus TCP/IP 或 OPC-UA 进行远程监控,并可与 DCS/SCADA 系统无缝集成。自动加载/卸载控制和变频器 (VFD) 兼容性可优化不同需求曲线下的部分负荷效率。
- 环境保护系统: 适用于沿海或近海安装的 C5-M 船用级涂层系统;适用于环境温度高达 55°C 的热带化电气元件;以及 IP54 防护等级的隔音罩,可将 1 米处的噪声排放从 85 dB(A) 降低到 72 dB(A),适用于没有专用压缩机房的室内安装。
- OEM及自有品牌项目: 为系统集成商和燃气设备分销商提供定制涂装颜色、品牌铭牌和全面的文档包。技术手册、备件清单和维护规程可提供当地语言版本。
可提供自定义配置 最小起订量 1 件工程审核和详细方案制定通常需要 5-7 个工作日。原型交付周期为 12-14 周;批量生产订单在订单确认后 8-10 周内交付。
案例研究:低温ASU高压氮气增压器改造
客户: 一家领先的工业气体生产商在泰国运营一家低温空气分离装置。
挑战: 客户现有的油润滑氮气增压器(欧洲原厂设备,已服役14年)出现油分逐渐混入氮气产品流的情况。油污染水平高达3.5 mg/m³,远远超过其食品包装和制药客户合同规定的0.1 mg/m³的限值。油污染还导致活性炭精滤床性能下降,需要每6个月更换一次,而非原设计的24个月更换周期,并造成频繁的计划外停机维护。
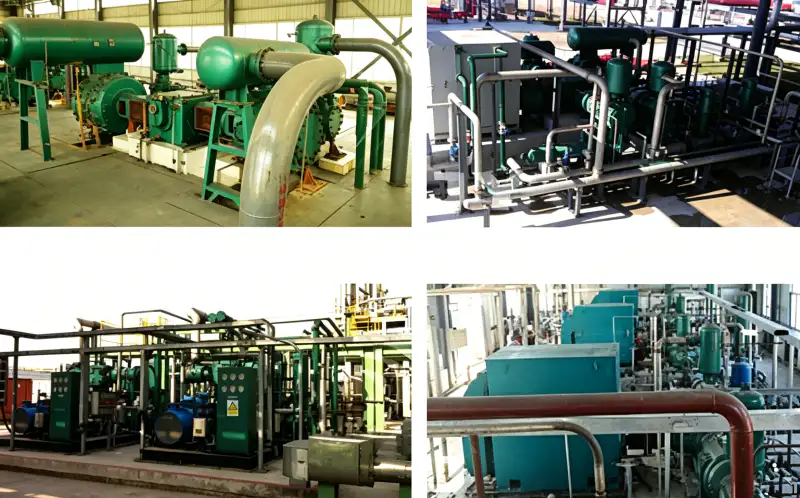
解决方案: 我们提供了 LW-50/8 无油氮气压缩机 作为直接替换方案,该装置采用定制撬装平台,集成中间冷却器、后冷却器以及具备远程监控功能的西门子S7-1200 PLC控制面板。撬装平台的尺寸经过精确设计,与现有基础完美匹配,无需任何土建改造。上游安装了一个3立方米的缓冲罐,用于抑制空分装置冷箱产生的压力脉动。
30 个月后的量化结果:
- 氮油含量: 从 3.5 毫克/立方米 降低至 <0.01 毫克/立方米获得 ISO 8573-1 0 级认证
- 活性炭床更换周期: 延长至36个月,而非之前的6个月每年节省$18,000元耗材费用
- 总维护支出: 减少了 45% 通过省去换油、更换滤芯和清洗油气分离器等工序
- 能源消耗: 改进了 9.2% 与被替换的设备相比,按当地电价计算,相当于每年节省 $22,000 元。
- 计划外停机: 零事件 在连续运行30个月后
- 客户投诉: 完全消除 自委托以来
“LW-50/8 彻底解决了我们面临的氮气纯度难题。我们的食品和制药客户已经注意到产品一致性的提升,我们的维护团队也减少了近一半的服务时间。这项投资在不到 20 个月的时间内就收回了成本。” — 工厂工程经理
常见问题解答及选购指南
相关产品及解决方案
DW系列高压氮气压缩机
DW系列产品专为0.40 MPa至2.00 MPa的排放压力而设计,适用于氮气注入、高压管道增压和化学合成等应用。其流量范围为2至130 m³/min,并提供两级和多级配置。
如需全面了解我们的 工业氮气压缩机 产品范围包括无油氧气压缩机、氢气压缩机、二氧化碳压缩机和定制工程特种气体解决方案,请联系我们的应用工程团队或浏览我们的在线产品目录。
准备好优化您的氮气压缩系统了吗?
我们的应用工程师随时准备评估您的氮气流量需求、吸入条件、排出压力目标以及集成限制。我们将在收到您的询价后 48 小时内提供免费的技术方案、基础布局图、管道和仪表流程图 (P&ID) 以及详细的总体拥有成本 (TCO) 分析。
电子邮件: [email protected] | 24小时内回复