Opis
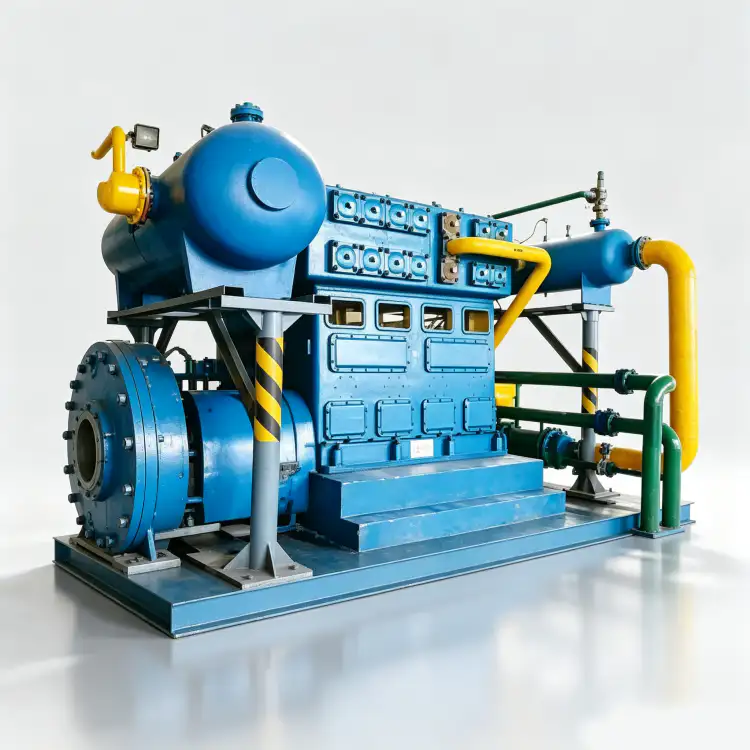
Sprężarka azotowa ZW-3.3/70 – ultrawysokociśnieniowy bezolejowy wzmacniacz N2 do zastosowań wymagających ciśnienia 7,00 MPa
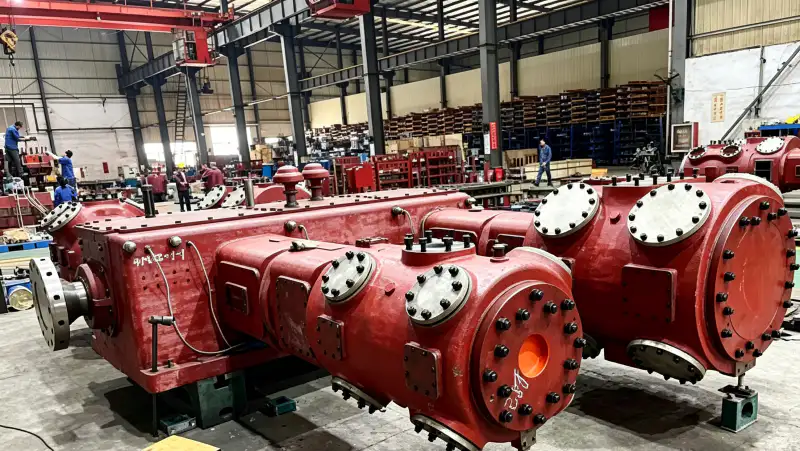
Zaprojektowana z myślą o wydajności 3,3 m³/min przy ciśnieniu tłoczenia 7,00 MPa, sprężarka ZW-3.3/70 to dwustopniowa, dwurzędowa, bezolejowa sprężarka tłokowa do azotu, przeznaczona do wtryskiwania azotu pod bardzo wysokim ciśnieniem, napełniania butli gazowych oraz do zastosowań w krytycznych procesach petrochemicznych. Charakteryzuje się brakiem zanieczyszczeń olejem, solidną konstrukcją i jest zoptymalizowana do pracy ciągłej w ekstremalnych warunkach ciśnienia.
Przegląd produktu
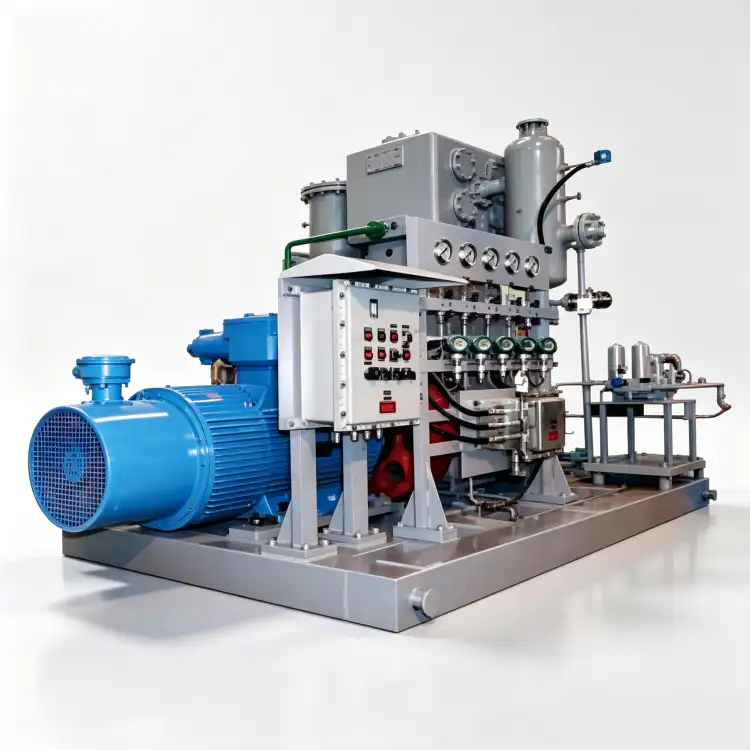
Ten Kompresor azotu ZW-3.3/70 reprezentuje szczytowe osiągnięcie naszej inżynierii bezolejowych sprężarek tłokowych, zaprojektowanych specjalnie do zastosowań, w których absolutnie wymagane jest ultrawysokie ciśnienie tłoczenia. Z wydajnością znamionową 3,3 m³/min i wyjątkowy Ciśnienie wylotowe 7,00 MPa, jednostka ta zajmuje specjalistyczną niszę na rynku przemysłowych urządzeń do sprężania gazów, zaspokajając najbardziej rygorystyczne wymagania dotyczące zwiększania ciśnienia azotu w ciężkim przemyśle.
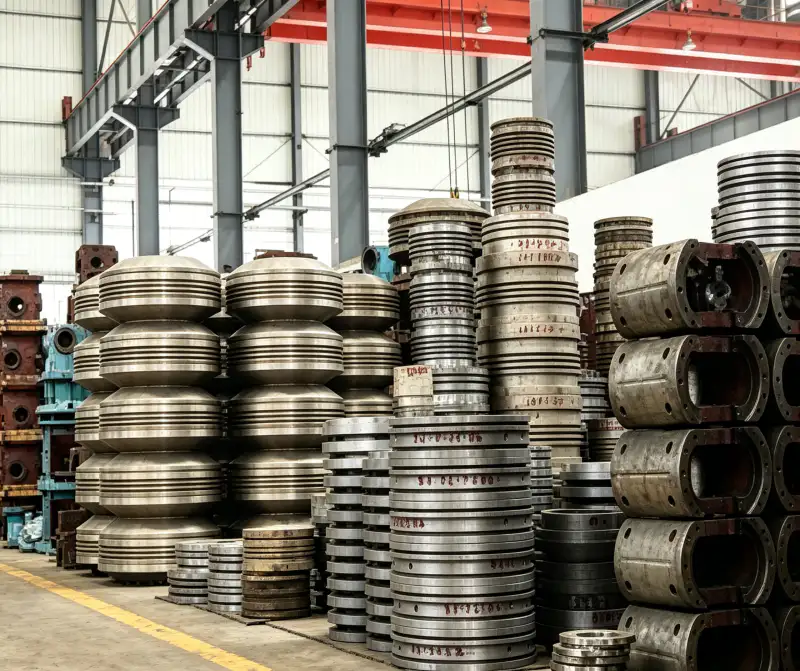
Cechą wyróżniającą ZW-3.3/70 spośród wszystkich alternatyw jest całkowicie bezolejowa ścieżka kompresji w połączeniu z możliwością pracy w ekstremalnych ciśnieniach. Pierścienie tłokowe i pierścienie nośne są wykonane z zaawansowanych samosmarujących materiałów kompozytowych PTFE, opracowanych specjalnie do pracy w warunkach ultrawysokiego ciśnienia. Taka konstrukcja gwarantuje, że strumień azotu pozostaje całkowicie wolny od zanieczyszczeń węglowodorami nawet przy ciśnieniu 7,00 MPa, gdzie zanieczyszczenie olejem jest najbardziej skoncentrowane i najtrudniejsze do usunięcia. Dla operatorów z branży naftowej i gazowej, lotniczej i produkcji krytycznej, ten rodzimy certyfikat braku oleju eliminuje potrzebę stosowania skomplikowanych i kosztownych układów oczyszczania w dalszej części procesu.
Architektura kompresora wykorzystuje dwustopniowy, dwurzędowy (二列二级) Konfiguracja, która jest termodynamicznie niezbędna do utrzymania ekstremalnego stosunku ciśnień wymaganego do osiągnięcia 7,00 MPa w typowych warunkach wlotowych. Każdy stopień jest niezależnie chłodzony przez wysokowydajne chłodnice międzystopniowe, co zapewnia utrzymanie temperatury gazu w bezpiecznych zakresach roboczych i zachowuje integralność uszczelnień PTFE nawet przy największych obciążeniach termicznych. Wzmocniona konstrukcja ramy i wytrzymały zespół wału korbowego zostały zaprojektowane z myślą o minimalnej żywotności. 100 000 godzin zgodnie ze standardowymi protokołami konserwacyjnymi.
Dane techniczne – ZW-3.3/70
| Parametr | Wartość | Jednostka |
|---|---|---|
| Model | ZW-3.3/70 | – |
| Wzór | Dwustopniowy, dwurzędowy (二列二级) | – |
| Pojemność | 3.3 | m³/min |
| Ciśnienie wylotowe | 7.00 | MPa |
| Rozmiar sprężarki (dł. × szer. × wys.) | 1920 × 1900 × 2580 | mm |
| Waga | 3.97 | T |
| Moc | 75 | kW |
| Woltaż | 380 | V |
| Medium gazowe | Azot (N₂) | – |
| Smarowanie | Bez oleju | – |
* Wszystkie parametry podano w standardowych warunkach odniesienia (ISO 1217, załącznik C). Rzeczywista wydajność może się różnić w zależności od wysokości nad poziomem morza, temperatury otoczenia i warunków na wlocie.
Kluczowe cechy i zalety inżynieryjne
1. Technologia uszczelnień PTFE bezolejowych pod bardzo wysokim ciśnieniem
W modelu ZW-3.3/70 zastosowano opatentowaną technologię samosmarujący pierścień tłokowy i zespół nośny Wykonane z ultrawydajnych kompozytów PTFE, zaprojektowanych specjalnie do pracy pod ciśnieniem 7,00 MPa. Pierścienie te są wzmocnione włóknem szklanym o dużej gęstości i cząstkami brązu, aby uzyskać współczynnik tarcia poniżej 0,05 bez konieczności zewnętrznego smarowania węglowodorami. Przy ciśnieniu wylotowym 7,00 MPa, ciśnienie parcjalne par oleju byłoby około 23 razy wyższe niż przy ciśnieniu 0,30 MPa, co powodowałoby katastrofalne zanieczyszczenie olejem i praktycznie niemożliwe do usunięcia w dalszej części układu. Konstrukcja bezolejowa ZW-3.3/70 zapewnia Zgodność z normą ISO 8573-1 Klasa 0 bez żadnej filtracji w dół, co jest technicznie niemożliwe dla sprężarek smarowanych przy tym poziomie ciśnienia. Formuła PTFE jest przystosowana do ciągłej pracy w temperaturach do 200°C, zapewniając integralność uszczelnienia w ekstremalnych warunkach termicznych sprężania pod bardzo wysokim ciśnieniem.
2. Dwustopniowa kompresja dla ekstremalnych współczynników ciśnień
Ten architektura kompresji dwuetapowej ZW-3.3/70 jest nie tylko preferowany, ale absolutnie obowiązkowy dla osiągnięcia 7,00 MPa przy typowych ciśnieniach wlotowych 0,05–0,10 MPa. Całkowity stosunek ciśnień wynoszący około 70:1 do 140:1 jest dzielony między cylinder niskiego ciśnienia i cylinder wysokiego ciśnienia, przy czym każdy stopień pracuje przy termodynamicznie kontrolowanym stosunku ciśnień. Wysokowydajna chłodnica międzystopniowa płaszczowo-rurowa odprowadza znaczną ilość ciepła sprężania, utrzymując temperaturę tłoczenia poniżej 170°C i zapobiegając degradacji termicznej elementów uszczelniających PTFE. Bez stopniowego sprężania teoretyczna temperatura tłoczenia przekroczyłaby 350°C, znacznie przekraczając bezpieczną granicę działania dowolnego znanego materiału uszczelniającego. Dwustopniowa konstrukcja poprawia również sprawność objętościową poprzez zmniejszenie strat ponownego rozprężania, które nękałyby maszynę jednostopniową przy tak ekstremalnych stosunkach ciśnień.
3. Wytrzymała, wzmocniona rama do obciążeń o bardzo wysokim ciśnieniu
Główna rama jest odlana z Żeliwo szare GG25 ze znacznie wzmocnionymi ściankami, dodatkowymi żebrami i zintegrowanymi kanałami chłodzącymi. Cylinder wysokociśnieniowy ma grubość ścianek o około 40% większą niż standardowe cylindry, z odprężającą obróbką cieplną po obróbce mechanicznej. układ dwurzędowy z cylindrami przeciwległymi Zapewnia naturalną kompensację sił pierwszego rzędu, co jest kluczowe dla sprężarek ultrawysokiego ciśnienia, gdzie szczytowe siły gazu działające na tłoki mogą przekraczać 50 ton na cylinder. Ta mechaniczna zaleta zmniejsza niezrównoważone siły bezwładności przenoszone na fundament o ponad 80%, umożliwiając montaż na żelbetowym bloku bezwładności o masie 6–8 ton, a nie ponad 12 ton, co byłoby wymagane w przypadku konstrukcji jednorzędowej o równoważnej wytrzymałości ciśnieniowej.
4. Standardowy przemysłowy napęd silnikowy 380 V z konstrukcją o wysokim momencie obrotowym
Napęd ZW-3.3/70 jest realizowany za pomocą Silnik indukcyjny trójfazowy 75 kW, 380 V, 50 Hz Zgodny z normą IEC 60034-1, klasa sprawności IE3, z konstrukcją o wysokim momencie obrotowym, zoptymalizowaną pod kątem obciążeń rozruchowych sprężarek tłokowych ultrawysokiego ciśnienia. Standardowa konfiguracja niskonapięciowa integruje się bezpośrednio z istniejącymi przemysłowymi panelami rozdzielczymi 380 V, bez konieczności stosowania infrastruktury średniego napięcia. Silnik jest przewymiarowany w stosunku do zapotrzebowania na moc, aby zapewnić wysoki moment rozruchowy niezbędny do pokonania początkowego oporu sprężania podczas rozruchu przy ciśnieniu wylotowym 7,00 MPa. Ta prostota elektryczna sprawia, że model ZW-3.3/70 jest odpowiedni dla szerokiej gamy zakładów przemysłowych, niezależnie od skali ich infrastruktury elektrycznej.
Scenariusze zastosowań
Napełnianie butli azotem pod bardzo wysokim ciśnieniem
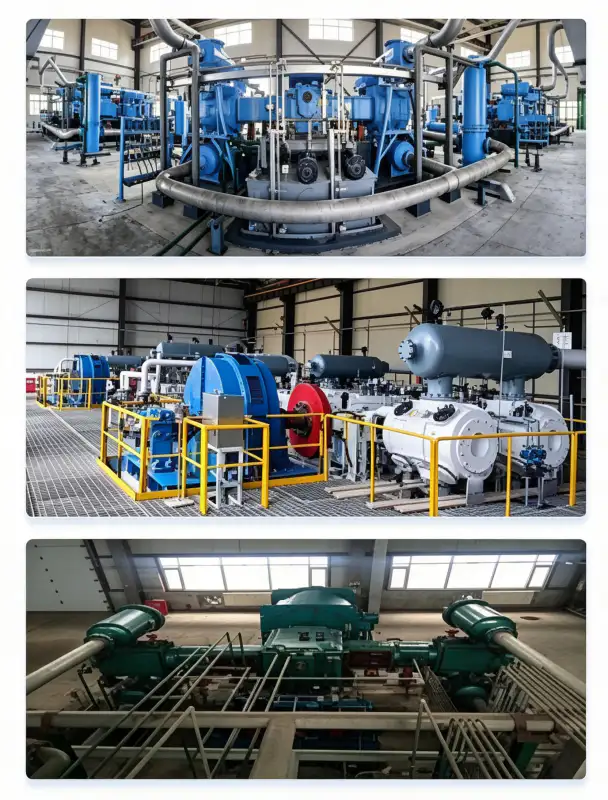
ZW-3.3/70 jest specjalnie zaprojektowany do napełnianie butli z azotem przemysłowym i medycznym do ciśnienia 15–20 MPa poprzez stopniowy układ sprężania. Chociaż ciśnienie tłoczenia sprężarki wynoszące 7,00 MPa nie dociera bezpośrednio do ciśnienia napełniania cylindra, pełni ona funkcję wysoce wydajnego wzmacniacza pierwszego stopnia, który radykalnie obniża stopień sprężania wymagany przez sprężarkę napełniającą wysokiego ciśnienia znajdującą się za nią. Zwiększając ciśnienie azotu z 0,05–0,10 MPa do 7,00 MPa, ZW-3.3/70 obniża wymagany stopień sprężania sprężarki napełniającej o około 60%, poprawiając ogólną wydajność systemu i wydłużając żywotność kosztownego stopnia wysokiego ciśnienia. Konstrukcja bezolejowa jest absolutnie niezbędna do napełniania cylindrów, ponieważ wszelkie zanieczyszczenia olejem zostałyby uwięzione w cylindrach i dostarczone do użytkowników końcowych, potencjalnie zanieczyszczając ich procesy i naruszając normy jakości gazu.
Wtrysk azotu do odwiertów naftowych i gazowych
W przypadku operacji wydobycia ropy naftowej i gazu Wzmacniacz azotu ZW-3.3/70 zapewnia azot pod wysokim ciśnieniem wspomaganie wydobycia ropy naftowej (EOR), stymulacja odwiertu i operacje podnoszenia gazemCiśnienie wylotowe 7,00 MPa wystarcza do wtłaczania azotu do złóż na głębokości do 2000 metrów, gdzie ciśnienie w złożu zazwyczaj waha się od 5 do 15 MPa. Konstrukcja bezolejowa ma kluczowe znaczenie w zastosowaniach na złożach ropy naftowej, ponieważ jakiekolwiek zanieczyszczenie azotem ropą zmieniałoby zwilżalność skały złożowej, zmniejszając wydajność wydobycia ropy i potencjalnie powodując uszkodzenia złoża. Kompaktowe wymiary i masa 3,97 tony pozwalają na montaż urządzenia na mobilnych platformach nośnych w celu rozmieszczenia w odległych odwiertach.
Testowanie ciśnieniowe i walidacja komponentów w przemyśle lotniczym
Producenci sprzętu lotniczego i placówki testowe potrzebują azotu pod bardzo wysokim ciśnieniem do badania ciśnieniowe podzespołów samolotów, walidacja układów hydraulicznych i badanie układów zobojętniania zbiorników paliwaCiśnienie wylotowe 7,00 MPa w urządzeniu ZW-3.3/70 jest wystarczające do hydrostatycznych i pneumatycznych testów sekcji kadłuba, elementów podwozia i osprzętu układu paliwowego. Certyfikat „bezolejowy” gwarantuje, że azot testowy spełnia rygorystyczne wymagania dotyczące czystości określone w normach lotniczych (AS9100, NADCAP), gdzie nawet śladowe zanieczyszczenie olejem mogłoby zakłócić badania nieniszczące lub pozostawić osady wpływające na wydajność podzespołów.
Synteza chemiczna pod wysokim ciśnieniem i inertyzacja procesowa
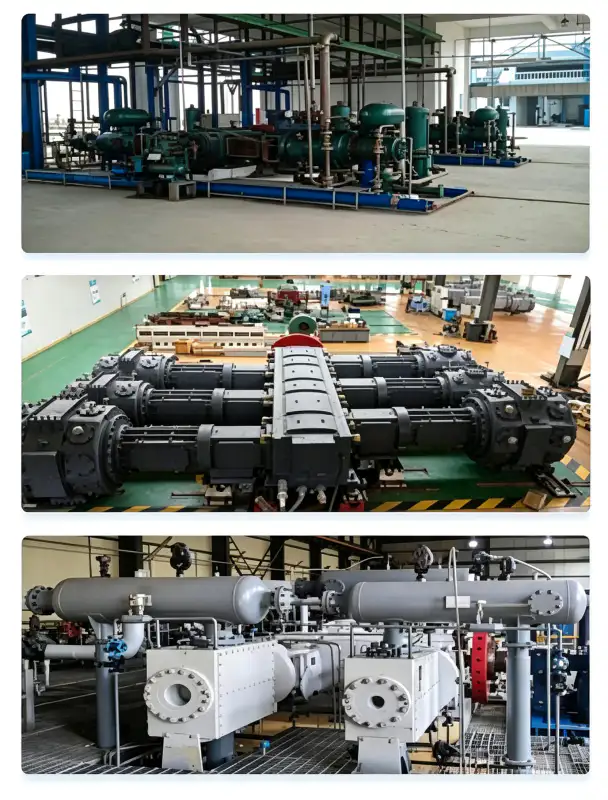
W przemyśle chemicznym urządzenie ZW-3.3/70 zapewnia azot pod bardzo wysokim ciśnieniem procesy inertyzacji reaktorów wysokociśnieniowych, konserwacji złoża katalizatora i ekstrakcji płynem nadkrytycznymCiśnienie wylotowe 7,00 MPa jest wystarczające do utrzymania atmosfery obojętnej w reaktorach wysokociśnieniowych pracujących przy ciśnieniu 5–6 MPa, zapewniając margines bezpieczeństwa powyżej ciśnienia procesowego. Konstrukcja bezolejowa jest obowiązkowa w przypadku syntezy chemicznej, ponieważ zanieczyszczenie olejem mogłoby zatruć katalizatory, zanieczyścić produkty reakcji i potencjalnie stworzyć niebezpieczne warunki w reakcjach wrażliwych na tlen. Wydajność 3,3 m³/min może obsłużyć wiele reaktorów wysokociśnieniowych pracujących równolegle w ramach jednej jednostki procesowej.
Materiały i budownictwo
ZW-3.3/70 wykonany jest z najwyższej jakości materiałów dobranych pod kątem kompatybilności z azotem pod bardzo wysokim ciśnieniem, ekstremalnej odporności termicznej i maksymalnej integralności strukturalnej:
| Część | Tworzywo | Specyfikacja |
|---|---|---|
| Blok cylindrów (LP) | Żeliwo szare | GG25 / HT250, standardowa grubość ścianki |
| Blok cylindrów (HP) | Żeliwo szare | GG25 / HT250, wzmocniona ścianka + mocne żebrowanie, odprężone |
| Wał korbowy | Kuta stal stopowa | 42CrMo4, Q&T, ISO 1940 G2.5 dynamicznie wyważone |
| Pierścienie tłokowe | Kompozyt PTFE o bardzo wysokim ciśnieniu | Włókno szklane o dużej gęstości + brąz, odporność na temperaturę 200°C, certyfikat 7 MPa |
| Zespoły Rider | Kompozyt PTFE | Prowadzenie tłoka, odporne na zadrapania, współczynnik zużycia <0,03 mm/1000 godz. |
| Płytki zaworowe | Stal nierdzewna | SS316, konstrukcja pierścienia koncentrycznego o bardzo wysokim ciśnieniu |
| Korbowody | Kuta stal z łożyskami babbitowymi | Wytrzymały, precyzyjnie obrobiony, smarowany olejem koniec korbowodu |
| Chłodnica międzystopniowa | Skorupa ze stali węglowej / Rury SS316 | ASME VIII Div.1, 1,5× hydrotest, 30 min przytrzymania |
| Chłodnica końcowa | Skorupa ze stali węglowej / Rury SS316 | Rura żebrowana wysokociśnieniowa, temperatura chłodzenia wodą 32°C |
| Rurociągi wysokociśnieniowe | Stal nierdzewna bezszwowa | Kołnierze SS316, ANSI klasy 900, 100% poddane kontroli rentgenowskiej |
Wszystkie elementy przenoszące ciśnienie są projektowane i wytwarzane w ścisłej zgodności z ASME BPVC Sekcja VIII Dział 1 lub chińskie normy GB 150. Każde złącze spawane poddawane jest badaniu radiograficznemu (RT) 100% zgodnie z sekcją V, artykułem 2 normy ASME, a każdy ukończony zbiornik ciśnieniowy poddawany jest próbie ciśnieniowej hydrostatycznej przy 1,5-krotności maksymalnego dopuszczalnego ciśnienia roboczego (MAWP) przez minimalny okres przetrzymania 30 minut. Systemy rurociągów wysokociśnieniowych są wykonane z bezszwowej stali SS316 z połączeniami kołnierzowymi ANSI klasy 900 i poddawane kontroli rentgenowskiej 100% w celu zapewnienia szczelności przy ciśnieniu roboczym 7,00 MPa.
Wytyczne dotyczące instalacji i konserwacji
Wymagania dotyczące fundamentów i konstrukcji
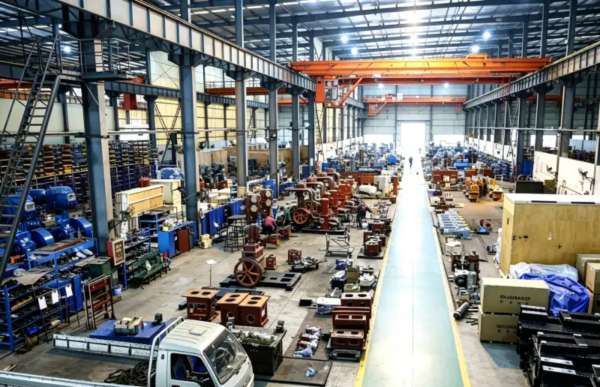
ZW-3.3/70 ma masę własną wynoszącą 3,97 tony i środek ciężkości położony około 800 mm nad płytą fundamentową. blok bezwładnościowy z betonu zbrojonego o masie 6–8 ton Wymagana jest stabilna praca, zamontowana na wytrzymałych elastomerowych izolatorach drgań (częstotliwość drgań własnych 6–8 Hz). Dwurzędowa konstrukcja z przeciwbieżnymi cylindrami kompensuje siły bezwładności pierwszego rzędu, ale obciążenia gazem pod bardzo wysokim ciśnieniem generują znaczne naprężenia ramy, które wymagają solidnego fundamentu. Minimalne wymagania dotyczące prześwitu: 1,2 m po stronie przeciwnej do napędu w celu zapewnienia dostępu do zaworów, 1,0 m po stronie napędu w celu konserwacji silnika i 1,8 m nad głową w celu zapewnienia dostępu dla dźwigu. Rurociągi tłoczne wysokiego ciśnienia muszą być odpowiednio podparte wieszakami sprężynowymi i złączami kompensacyjnymi, aby kompensować rozszerzalność cieplną i zapobiegać zmęczeniu wywołanemu wibracjami przy ciśnieniu 7,00 MPa.
Projektowanie układu chłodzenia wodnego
Zapotrzebowanie na wodę chłodzącą wynosi około 15 m³/godz. przy temperaturze wlotowej nieprzekraczającej 32°C. Obieg dystrybucji wody zasila płaszcze cylindra i chłodnicę międzystopniową równolegle, przy czym chłodnica międzystopniowa ma priorytet w alokacji przepływu ze względu na jej kluczową rolę w zarządzaniu temperaturą. Ze względu na ekstremalny stosunek ciśnień, chłodnica międzystopniowa musi odprowadzać znaczną ilość ciepła między stopniami, aby zapobiec uszkodzeniom termicznym uszczelnień PTFE cylindra wysokociśnieniowego. Specyfikacje jakości wody: pH 6,5–8,5, całkowita zawartość substancji rozpuszczonych < 500 mg/l, zawartość chlorków < 30 mg/l (ścisły limit dla ochrony antykorozyjnej stali SS316 przy wysokim ciśnieniu), zawartość zawiesin < 20 mg/l i twardość całkowita < 250 mg/l jako CaCO₃. Zdecydowanie zaleca się stosowanie wieży chłodniczej z zamkniętym obiegiem z filtracją strumienia bocznego i oczyszczaniem chemicznym.
Harmonogram konserwacji zapobiegawczej
| Interwał | Pozycja serwisowa | Wymagane działanie |
|---|---|---|
| Codziennie | Inspekcja operacyjna | Sprawdź wibracje, nietypowe hałasy, przepływ wody chłodzącej, ciśnienie wylotowe, temperaturę, wykrywanie wycieków |
| 200 godzin | Kontrola płyty zaworowej | Wyjąć i sprawdzić zawory ssące/tłoczne pod kątem osadów węglowych, zmęczenia sprężyn, pęknięć i zużycia gniazd |
| 800 godzin | Ocena zużycia pierścieni tłokowych | Zmierz luz rowka pierścienia; wymień pierścienie, jeśli luz przekracza 0,18 mm |
| 2500 godzin | Remont pośredni | Wymień wszystkie pierścienie tłokowe, opaski zaciskowe i zespoły płyt zaworowych; sprawdź otwory cylindrów |
| 5000 godzin | Remont generalny | Sprawdź czopy wału korbowego, zmierz luzy łożysk głównych, wymień łożyska, jeśli >0,06 mm; sprawdź ramę |
Bezolejowa konstrukcja pompy ZW-3.3/70 znacznie upraszcza konserwację w porównaniu z alternatywami smarowanymi, choć praca w warunkach ultrawysokiego ciśnienia wymaga częstszych przeglądów niż w modelach niskociśnieniowych. Nie ma potrzeby wymiany oleju, analizy oleju, wymiany filtrów ani wymiany wkładu separatora. Głównymi materiałami eksploatacyjnymi są: Pierścienie tłokowe i opaski zaciskowe PTFE, które zazwyczaj osiągają żywotność 2500–4000 godzin w warunkach czystego azotu i ciśnienia 7,00 MPa. Płytki zaworów wysokociśnieniowych wymagają częstszych przeglądów ze względu na ekstremalne obciążenia mechaniczne, a okresy wymiany wynoszą 2000–3000 godzin.
Certyfikaty zgodności i bezpieczeństwa
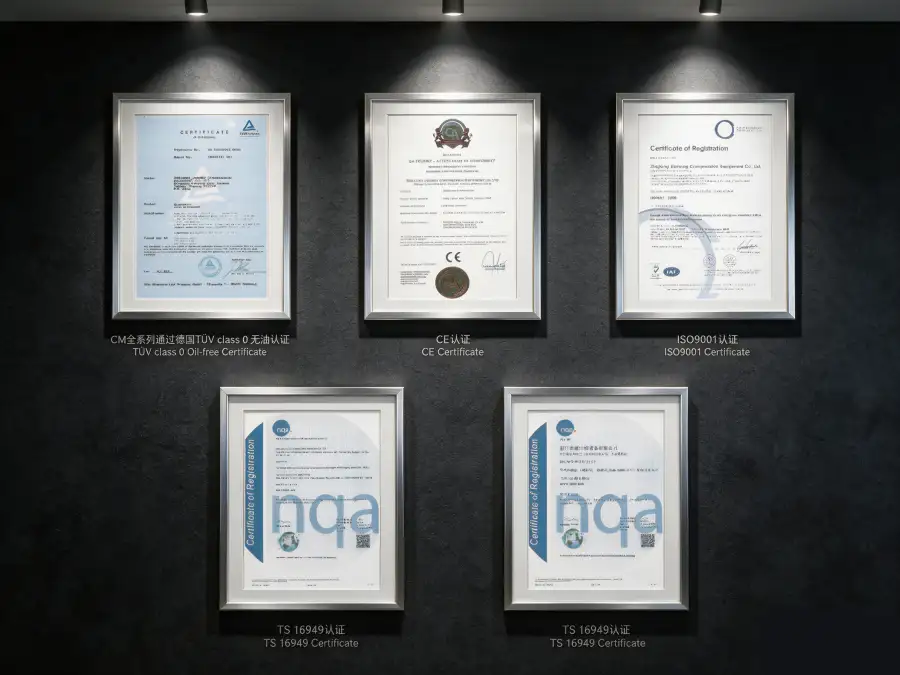
Kompresor azotu ZW-3.3/70 został zaprojektowany, wyprodukowany i przetestowany tak, aby spełniał lub przekraczał następujące międzynarodowe normy i ramy regulacyjne:
ASME BPVC Sekcja VIII Dział 1, GB 150-2011, PED 2014/68/UE Moduł A
IEC 60034-1 (sprawność IE3), IEC 60204-1, ISO 12100 bezpieczeństwo maszyn
ISO 8573-1 Klasa 0 (zawartość oleju), niezależne badanie przeprowadzone przez TÜV Rheinland
ISO 9001:2015, ISO 14001:2015
Azot jest klasyfikowany jako prosty gaz duszący. Przy ciśnieniu wylotowym 7,00 MPa, zmagazynowana energia w sprężonym gazie i ryzyko gwałtownego uwolnienia gazu są ekstremalne. Wszystkie instalacje ZW-3.3/70 muszą obejmować: (1) Ciągły monitoring niedoboru tlenu w pomieszczeniu sprężarki i wszystkich przyległych obszarach; (2) Rurociągi wylotowe wysokiego ciśnienia wyposażone w zawory bezpieczeństwa o wartości 110% MAWP i przepony bezpieczeństwa jako zabezpieczenie wtórne; (3) Zawory odcinające awaryjne po stronie ssącej i tłocznej, które zamykają się automatycznie po alarmie; (4) Systemy wentylacyjne utrzymujące stężenie tlenu w otoczeniu powyżej 19,5% zgodnie z OSHA 29 CFR 1910.146; (5) Blokady wyłączania awaryjnego aktywujące się przy 19,5% O₂ (alarm) i wyzwalające twardą izolację przy 18,0% O₂; (6) Personel przeszkolony w protokołach bezpieczeństwa gazu ultrawysokiego ciśnienia przed obsługą lub konserwacją tego sprzętu. Wszystkie rurociągi wysokociśnieniowe należy co roku sprawdzać pod kątem korozji, erozji i uszkodzeń mechanicznych.
Analiza wydajności i efektywności
ZW-3.3/70 osiąga jednostkowe zużycie energii około 22,73 kW na m³/min azotu dostarczanego przy ciśnieniu wylotowym 7,00 MPa. Ta wartość mocy jednostkowej odzwierciedla znaczną pracę termodynamiczną wymaganą do sprężania pod ultrawysokim ciśnieniem z wlotu atmosferycznego. W segmencie sprężarek bezolejowych o ultrawysokim ciśnieniu (ciśnienie wylotowe >5,00 MPa) ta sprawność jest wysoce konkurencyjna. Dla porównania, sprężarki membranowe – główna alternatywa dla bezolejowych sprężarek o ultrawysokim ciśnieniu – zazwyczaj zużywają 25–35 kW/m³/min przy równoważnych ciśnieniach, podczas gdy sprężarki tłokowe smarowane olejem zużywają 20–25 kW/m³/min, ale wprowadzają niedopuszczalne zanieczyszczenie oleju.
Przy rocznym cyklu operacyjnym trwającym 8000 godzin, wydajność sprężarki ZW-3.3/70 w porównaniu ze sprężarkami membranowymi wynosi około 60 000–120 000 kWh rocznych oszczędności energiiPrzy $0,08/kWh oznacza to redukcję bezpośrednich kosztów energii elektrycznej o $4800–$9600 rocznie. Jednak głównym czynnikiem ekonomicznym przemawiającym za wyborem ZW-3,3/70 jest zazwyczaj połączenie certyfikacji bezolejowej, wyższej wydajności i niższych kosztów kapitałowych w porównaniu z alternatywami membranowymi. Sprężarka membranowa z równoważnym certyfikatem bezolejowości i wydajnością 3,3 m³/min kosztowałaby 4–6 razy więcej niż ZW-3.3/70 i zajmowałaby znacznie więcej miejsca.
Ten całkowity koszt posiadania dla sprężania azotu pod bardzo wysokim ciśnieniem Na cenę wpływają przede wszystkim koszty kapitałowe, robocizna konserwacyjna i dostępność sprzętu, a nie marginalne różnice w zużyciu energii. Konstrukcja tłokowa sprężarki ZW-3.3/70 zapewnia lepszą konserwację w porównaniu ze sprężarkami membranowymi, a także krótsze czasy remontów i niższe koszty części zamiennych. Brak oleju eliminuje potrzebę stosowania drogich, wysokociśnieniowych systemów filtracji oleju, które byłyby obowiązkowe w przypadku alternatywnych rozwiązań smarowanych przy ciśnieniu 7,00 MPa.
Możliwości personalizacji i OEM
Oferujemy kompleksowe opcje personalizacji pozwalające na dostosowanie ZW-3.3/70 do konkretnych warunków na miejscu, wymagań integracyjnych i specyfikacji użytkownika końcowego:
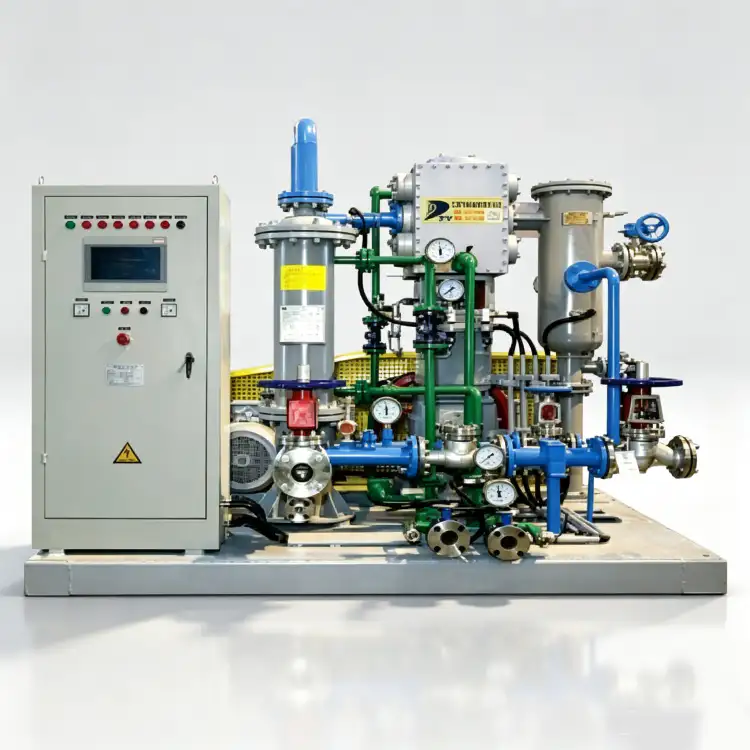
- Pakiety „pod klucz” montowane na płozach: Wstępnie zmontowany kompresor, silnik, chłodnice wysokociśnieniowe, oprzyrządowanie, panel sterowania i systemy bezpieczeństwa na stalowej ramie konstrukcyjnej ze zintegrowanymi uchwytami do podnoszenia. Wszystkie systemy wysokociśnieniowe są testowane fabrycznie przed wysyłką.
- Mobilne jednostki przyczepowe: Urządzenie ZW-3.3/70 można zamontować na dopuszczonej do ruchu drogowego przyczepie ze zintegrowanym generatorem diesla, zamkniętym układem chłodzenia i zbiornikiem azotu pod wysokim ciśnieniem. Dzięki temu powstaje w pełni mobilna jednostka dostarczająca azot pod bardzo wysokim ciśnieniem do zastosowań w złożach ropy naftowej, konserwacji rurociągów i reagowania w sytuacjach awaryjnych.
- Konfiguracje stref niebezpiecznych: Obudowy silników i urządzeń elektrycznych zgodne z normami ATEX Strefa 2 i IECEx dla instalacji naftowych i gazowych. Zintegrowana detekcja gazu, automatyczna wentylacja i blokady awaryjne.
- Zaawansowana kontrola procesów: Opcjonalny sterownik PLC Siemens S7-1200 z ekranem dotykowym HMI, blokady bezpieczeństwa wysokiego ciśnienia, w tym automatyczne rozładowywanie w przypadku nadciśnienia, zawory odcinające w sytuacjach awaryjnych oraz zdalne monitorowanie poprzez Modbus TCP/IP lub OPC-UA.
- Ochrona środowiska: Powłoki morskie C5-M do instalacji na morzu; komponenty elektryczne przystosowane do warunków tropikalnych w temperaturze otoczenia 55°C; obudowy akustyczne o stopniu ochrony IP54 redukujące hałas z 85 dB(A) do 72 dB(A) w odległości 1 metra.
- OEM i marka własna: Niestandardowe schematy malowania, markowe tabliczki znamionowe i lokalna dokumentacja dla dystrybutorów sprzętu gazowego i integratorów systemów.
Dostępne są konfiguracje niestandardowe MOQ 1 jednostkaOferty inżynieryjne są zazwyczaj dostarczane w ciągu 5–7 dni roboczych. Standardowy czas dostawy wynosi 12–14 tygodni; przyspieszona dostawa w ciągu 10 tygodni jest dostępna dla zamówień spełniających kryteria.
Studium przypadku: Wtrysk azotu do złóż ropy naftowej w celu zwiększenia wydobycia
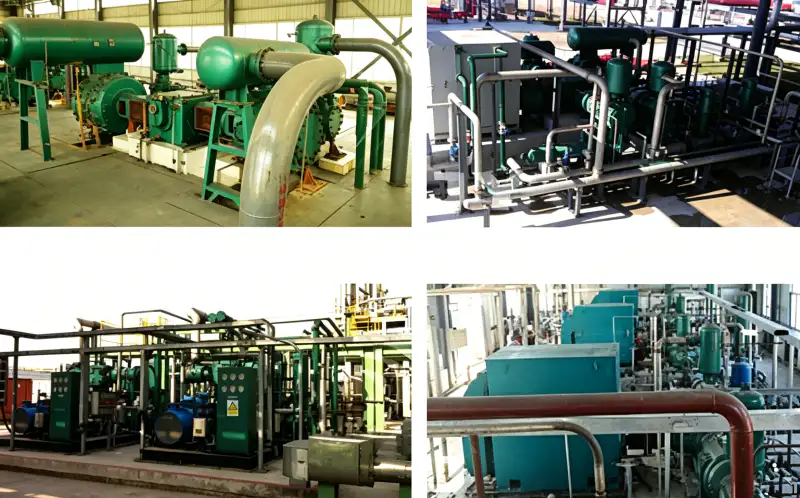
Klient: Niezależny operator ropy naftowej i gazu na Bliskim Wschodzie, posiadający dojrzałe złoża ropy naftowej wymagające zwiększonego wydobycia
Wyzwanie: Operator musiał wtłaczać azot do formacji złożowych pod ciśnieniem 6–8 MPa, aby utrzymać ciśnienie i poprawić wydobycie ropy naftowej w dojrzałym złożu, gdzie naturalne ciśnienie spadło. Dotychczasowe rozwiązanie obejmowało zakup ciekłego azotu, odparowanie go na miejscu i podniesienie ciśnienia za pomocą wynajmowanych sprężarek – podejście wymagające dużych nakładów logistycznych, kosztujące 14 t/2,5 mln USD rocznie, z niestabilnymi dostawami w okresach szczytowego zapotrzebowania. Operator potrzebował trwałego, bezolejowego rozwiązania do sprężania azotu, które mogłoby pracować w sposób ciągły w warunkach pustynnych, przy temperaturze otoczenia sięgającej 50°C.
Rozwiązanie: Dostarczyliśmy Kompresor azotu bezolejowy ZW-3.3/70 w połączeniu z małym generatorem azotu VPSA (czystość 99,5%, 5 m³/min) na wspólnej platformie. Generator ZW-3.3/70 podniósł ciśnienie produktu VPSA z 0,08 MPa do 7,00 MPa, co umożliwiło bezpośrednie wtryskiwanie do złoża poprzez istniejące przyłącza głowicy odwiertu. Platforma została wyposażona w elementy elektryczne przystosowane do warunków tropikalnych, powłoki C5-M klasy morskiej oraz chłodnię kominową z obiegiem zamkniętym i filtracją piaskową do warunków pustynnych. Sterownik PLC Siemens S7-1200 zapewniał zdalny monitoring i automatyczną kontrolę ciśnienia w głowicy odwiertu.
Wyniki ilościowe po 36 miesiącach:
- Koszt dostawy azotu: Obniżka o 68% w porównaniu z zakupem i wynajmem sprężarek ciekłego azotu ($2,5M do $800K/rok)
- Poprawa wydobycia ropy naftowej: +12% przyrostowe odzyskiwanie ze względu na stałe ciśnienie wtrysku azotu i czystość
- Niezawodność dostaw: 99,21 czasu sprawności TP3T ponad 36 miesięcy, brak przerw w produkcji spowodowanych niedoborem azotu
- Zanieczyszczenie oleju w wtryskiwanym azocie: <0,01 mg/m³, zapewniając brak uszkodzeń formacji
- Okres zwrotu: 2,8 roku w oparciu o same oszczędności kosztów azotu; dodatkowe przychody ze zwiększonego wydobycia ropy
„ZW-3.3/70 przekształcił nasz program wtrysku azotu z logistycznego koszmaru w niezawodne narzędzie produkcyjne. Konstrukcja bezolejowa daje nam pewność, że nie uszkodzimy naszego złoża, a oszczędności przerosły nasze prognozy. Zamówiliśmy już dwa dodatkowe urządzenia do naszych pozostałych pól”. — Kierownik ds. inżynierii zbiorników, operator nafty i gazu
FAQ i przewodnik wyboru
Powiązane produkty i rozwiązania
Wysokociśnieniowe sprężarki azotowe serii DW
Seria DW, zaprojektowana dla ciśnień tłoczenia od 0,40 MPa do 2,00 MPa, obejmuje wtrysk azotu, podnoszenie ciśnienia w rurociągach wysokociśnieniowych oraz syntezę chemiczną. Wydajności od 2 do 130 m³/min.
Wielostopniowe sprężarki bezolejowe serii ZW
Pionowe, wielostopniowe sprężarki bezolejowe do tlenu, azotu, wodoru i gazów specjalnych. Ciśnienie tłoczenia do 9,00 MPa do zastosowań w napełnianiu gazem pod bardzo wysokim ciśnieniem oraz w procesach chemicznych.
Sprężarki azotowe o dużej wydajności serii LW
Wysokoprzepływowe bezolejowe sprężarki tłokowe (20–130 m³/min) do kriogenicznego zasilania rezerwowego ASU, wspomagania VPSA i dystrybucji rurociągami przemysłowymi. Ciśnienie tłoczenia od 0,30 do 0,80 MPa.
Aby uzyskać kompleksowy przegląd naszych sprężarka azotu przemysłowego Jeśli chcesz poznać naszą ofertę obejmującą bezolejowe sprężarki tlenu, sprężarki wodoru, sprężarki dwutlenku węgla i niestandardowe rozwiązania w zakresie gazów specjalistycznych, skontaktuj się z naszym zespołem inżynierów aplikacji lub przejrzyj nasz internetowy katalog produktów.
Gotowy na modernizację swojego systemu azotowego pod ultrawysokim ciśnieniem?
Nasi inżynierowie aplikacji są do Państwa dyspozycji, aby ocenić Państwa wymagania dotyczące przepływu azotu, warunki ssania, docelowe ciśnienie tłoczenia oraz ograniczenia integracji. W ciągu 48 godzin od otrzymania zapytania dostarczamy bezpłatne oferty techniczne, rysunki fundamentów, schematy orurowania i oprzyrządowania (P&ID) oraz szczegółowe analizy całkowitego kosztu posiadania (TCO).
E-mail: sprzedaż@n2-compressor.com | Odpowiedź w ciągu 24 godzin